案例警示库
通过真实失败案例理解工艺红线的重要性,避免重复犯错
金属成型类
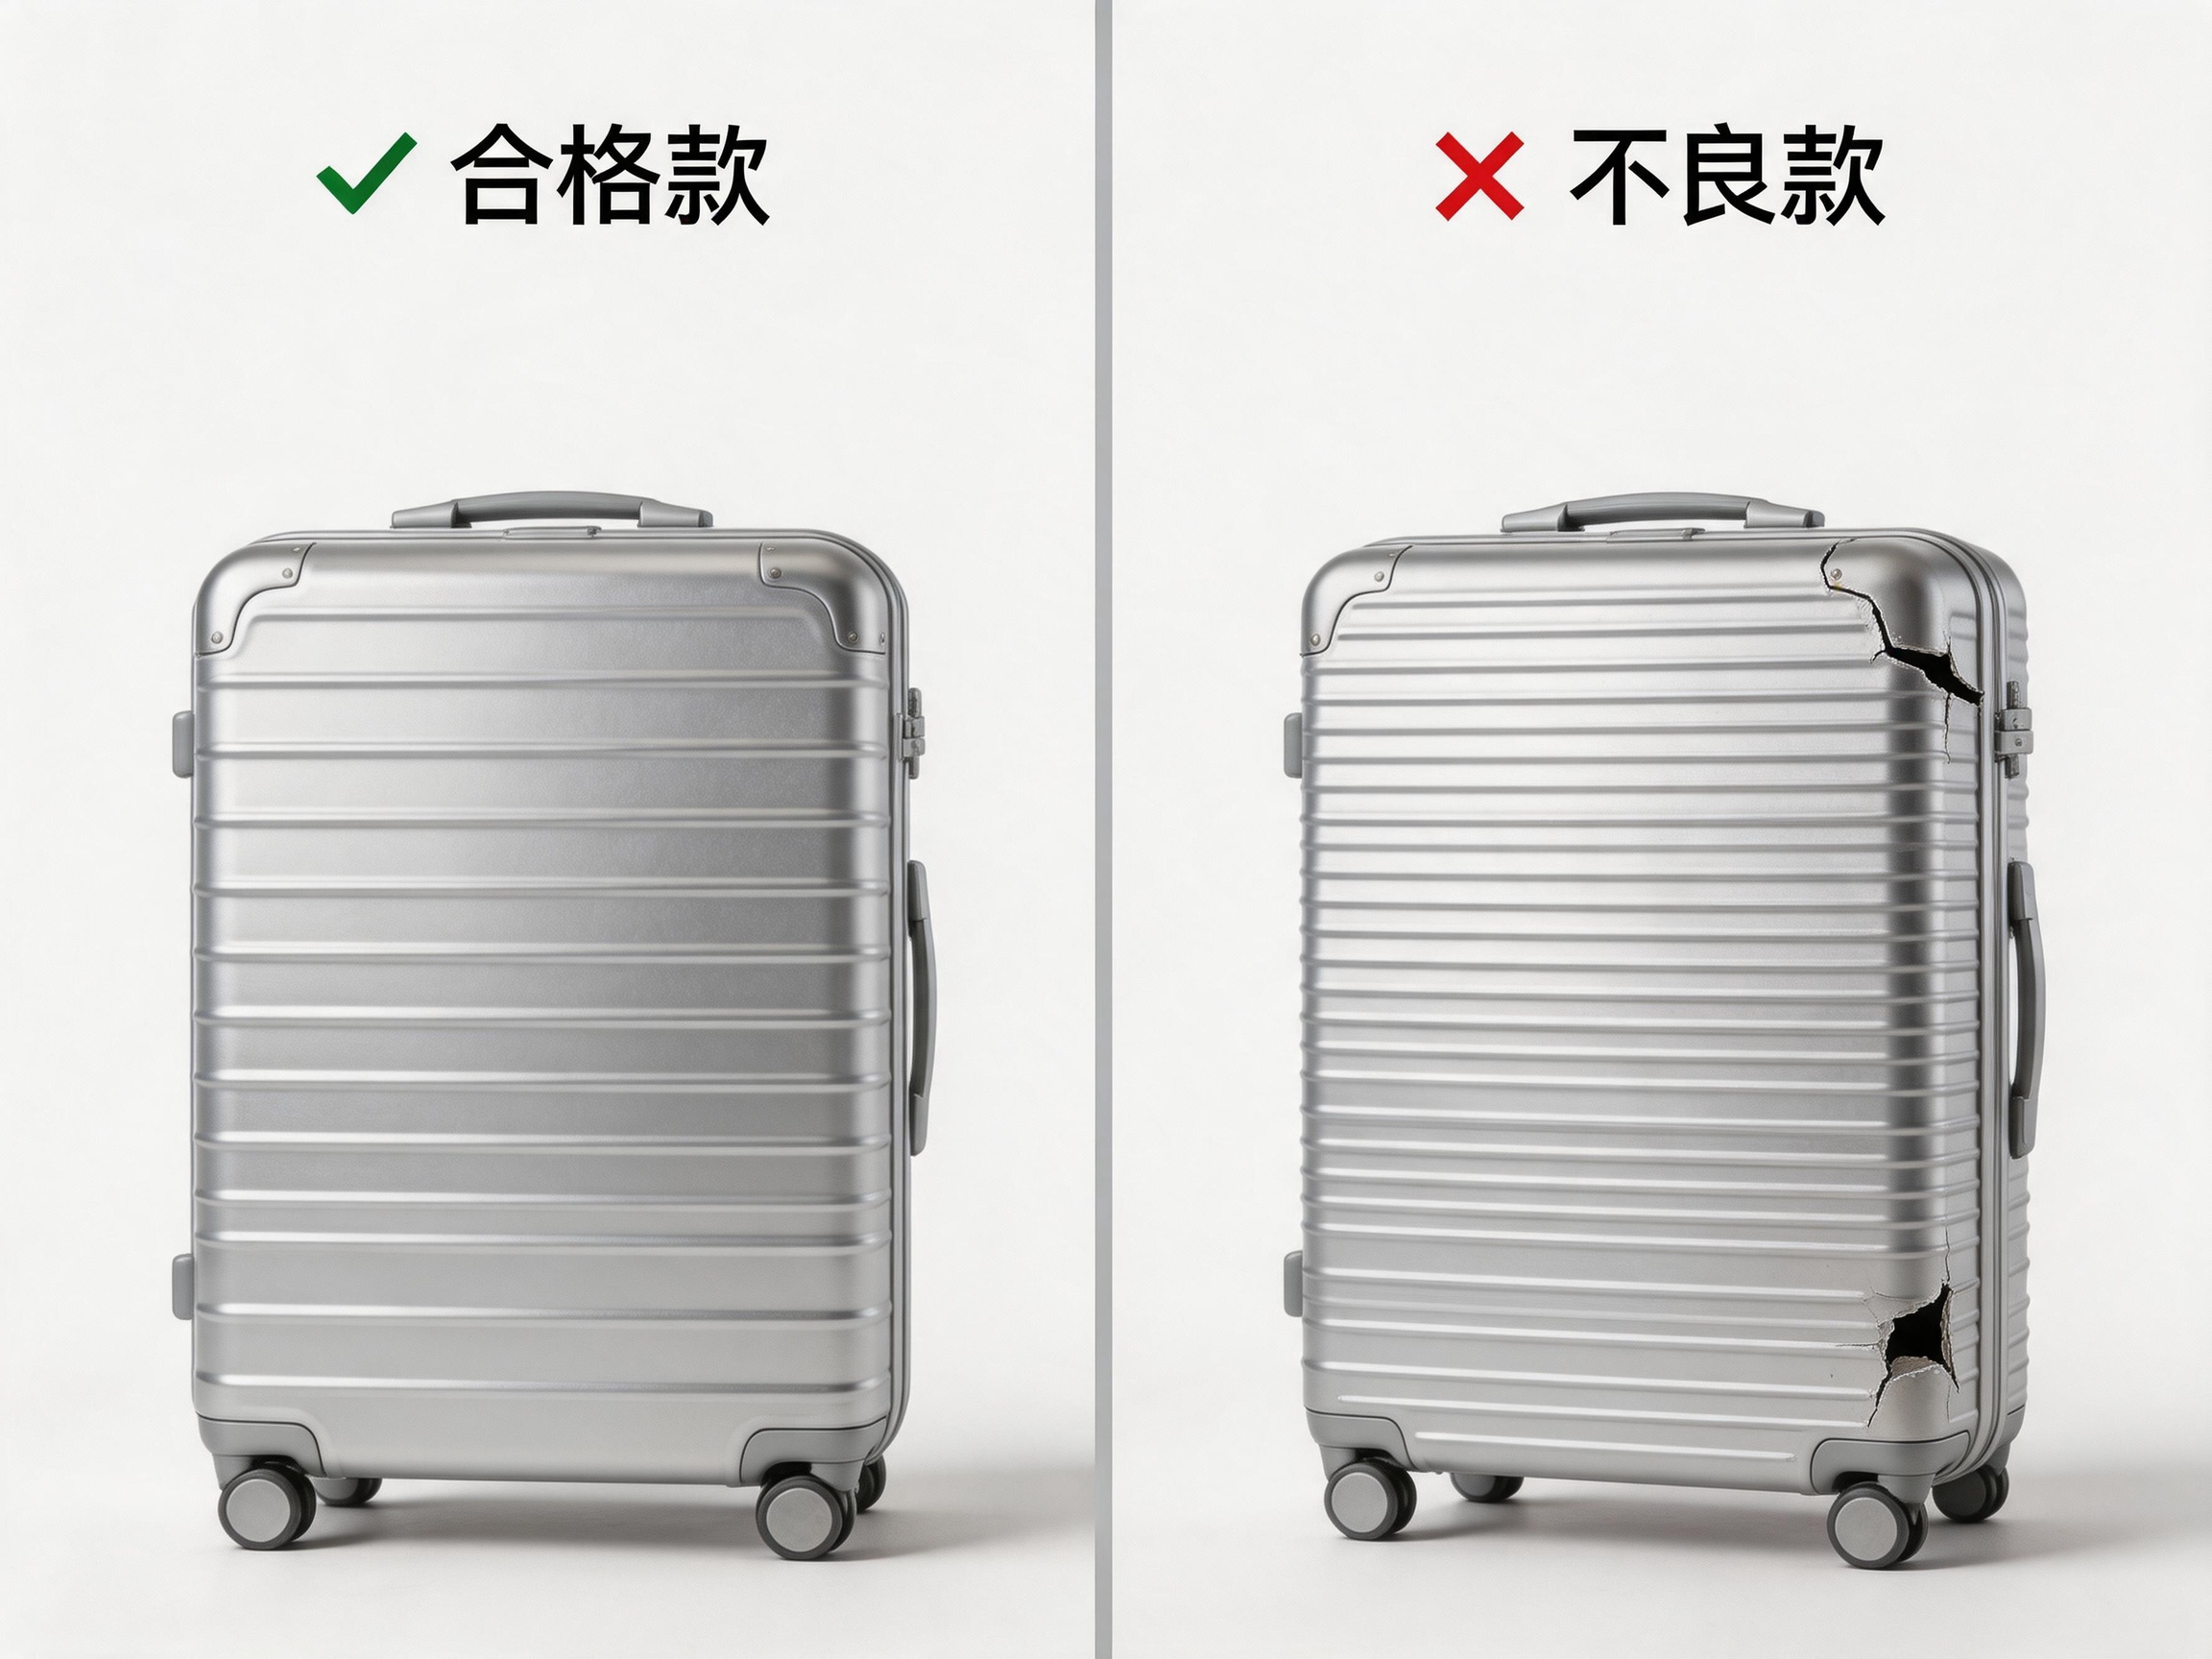
金属成型钣金冲压
铝镁行李箱筋条间距 3.5mm → 开裂
20 寸铝镁行李箱试模时筋条之间材料破裂。间距小于 4mm 导致开裂。
正确做法
筋条间距≥4mm,深度≤2mm
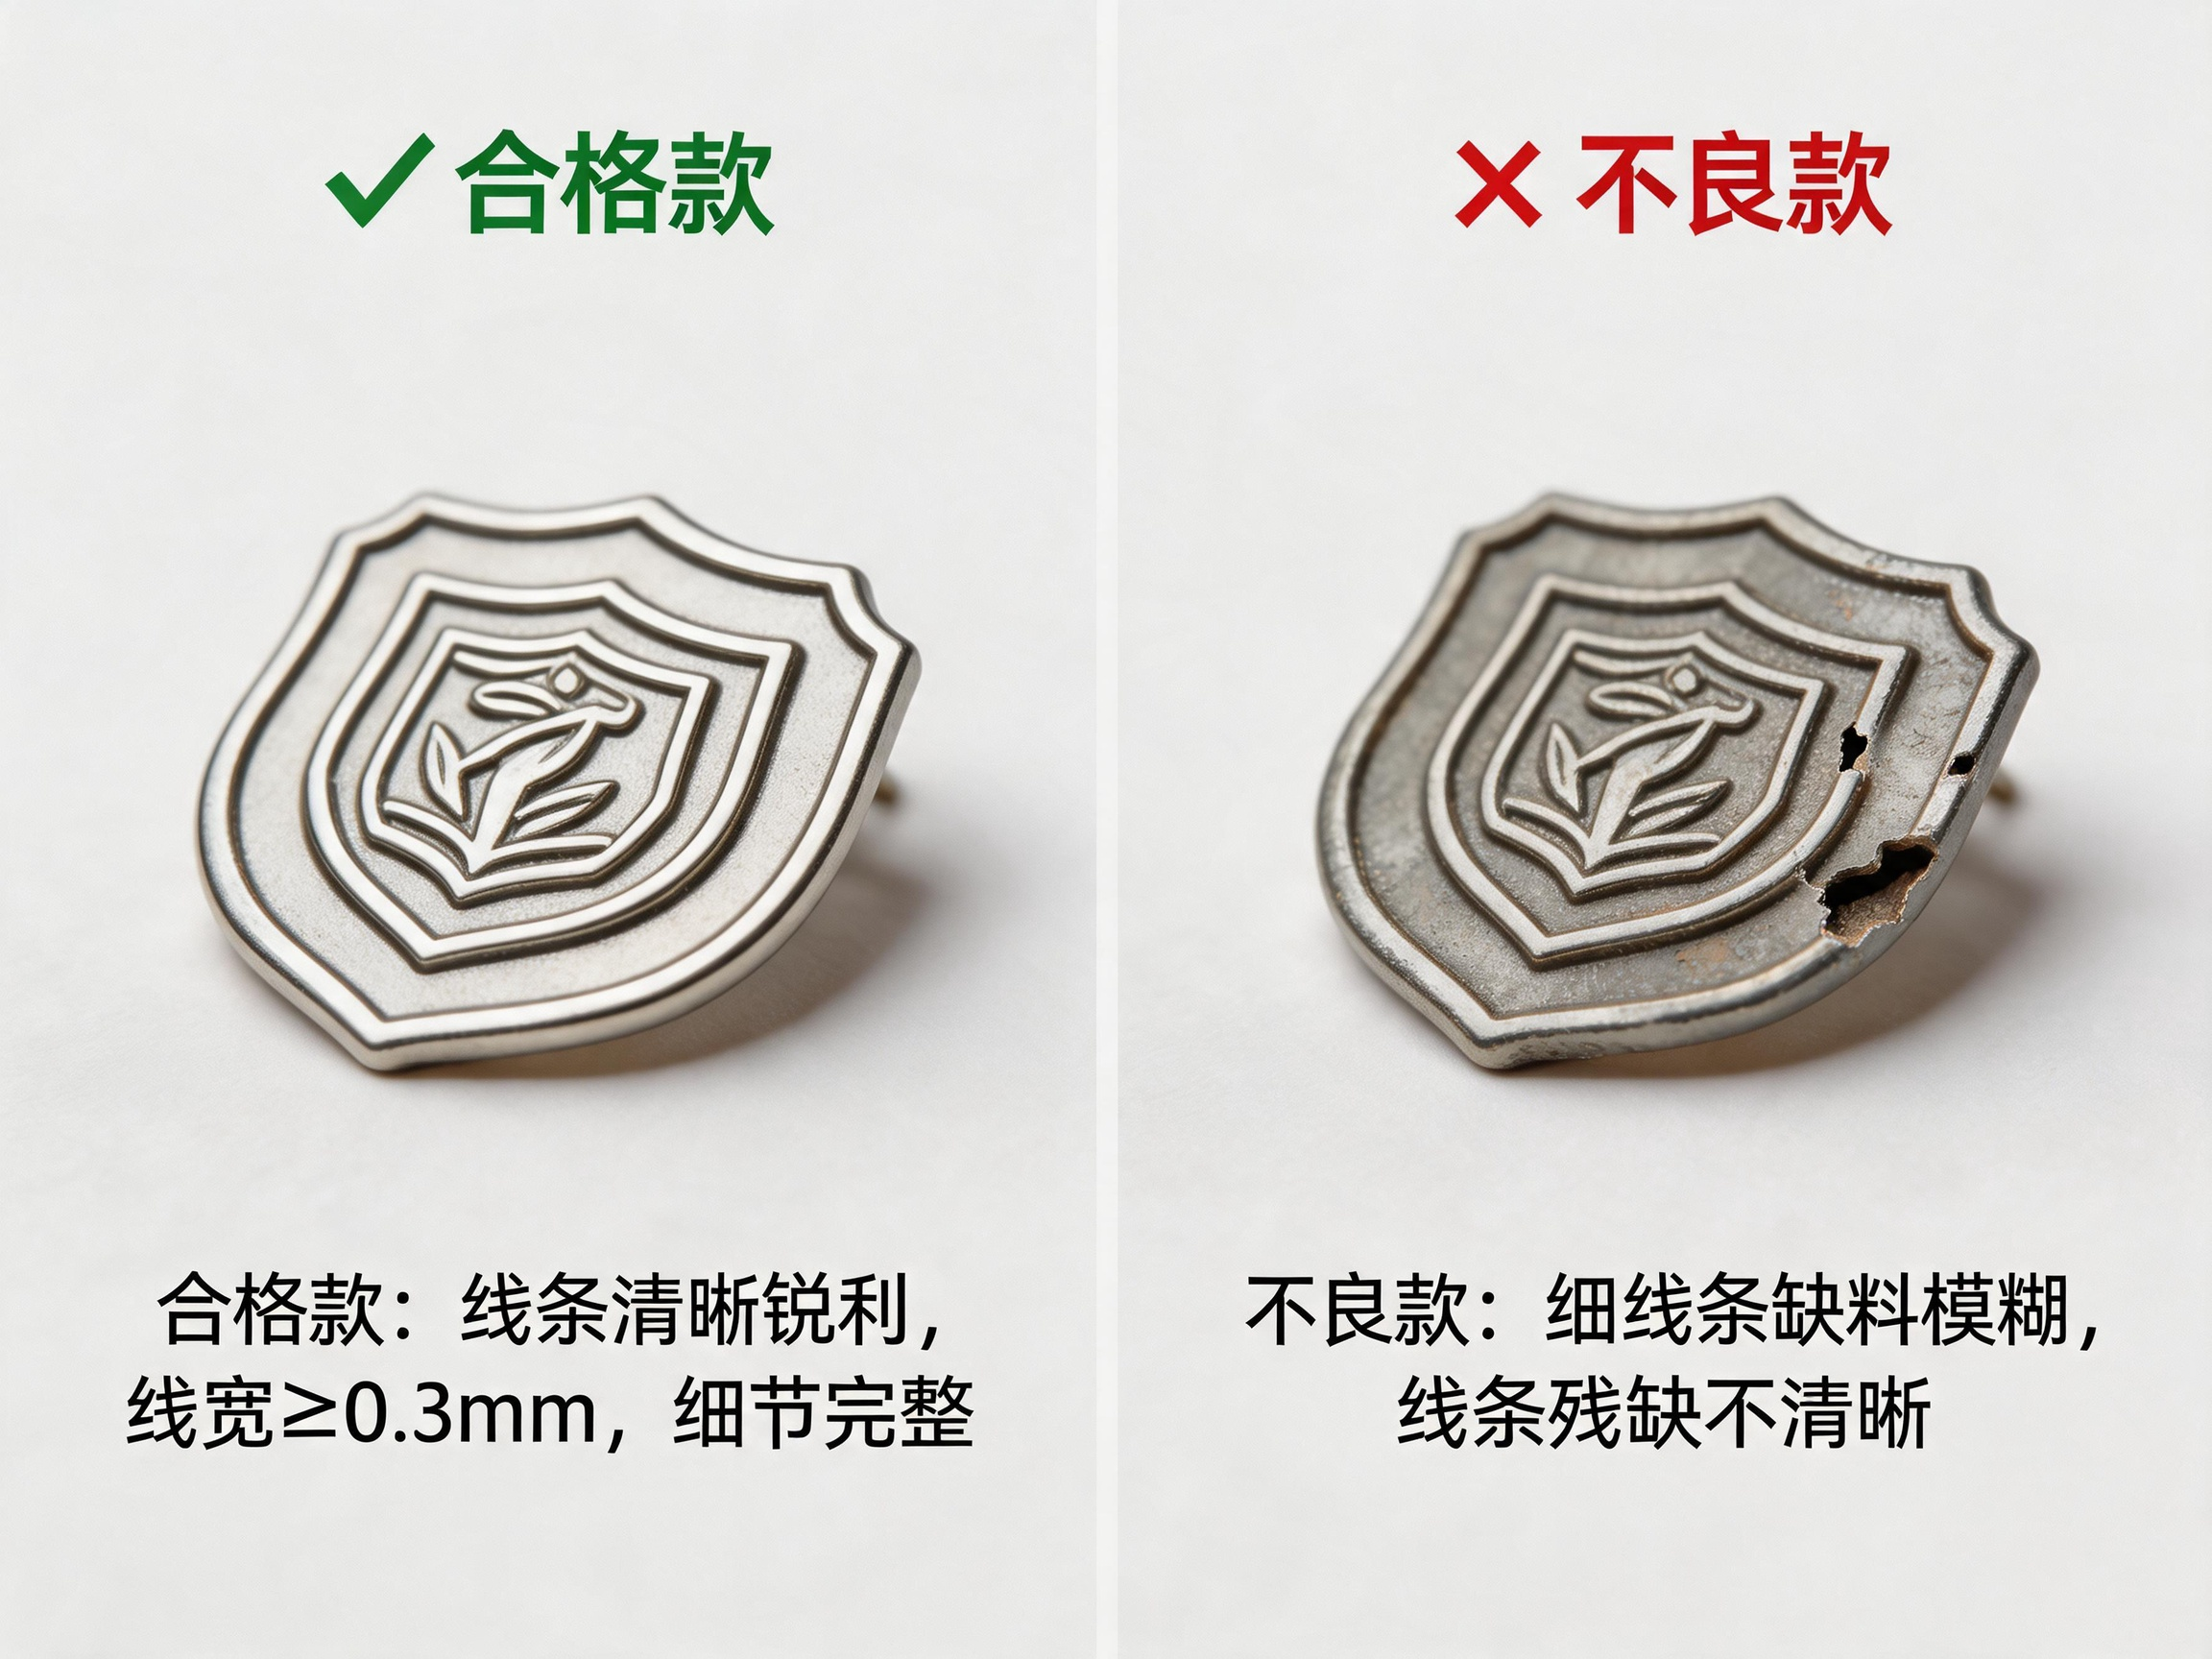
金属成型压铸
徽章线条 0.2mm → 模具无法加工
锌合金徽章模具试产,细线条处缺料、模糊。压铸最小线宽需≥0.3mm。
正确做法
模具成型线宽≥0.3mm
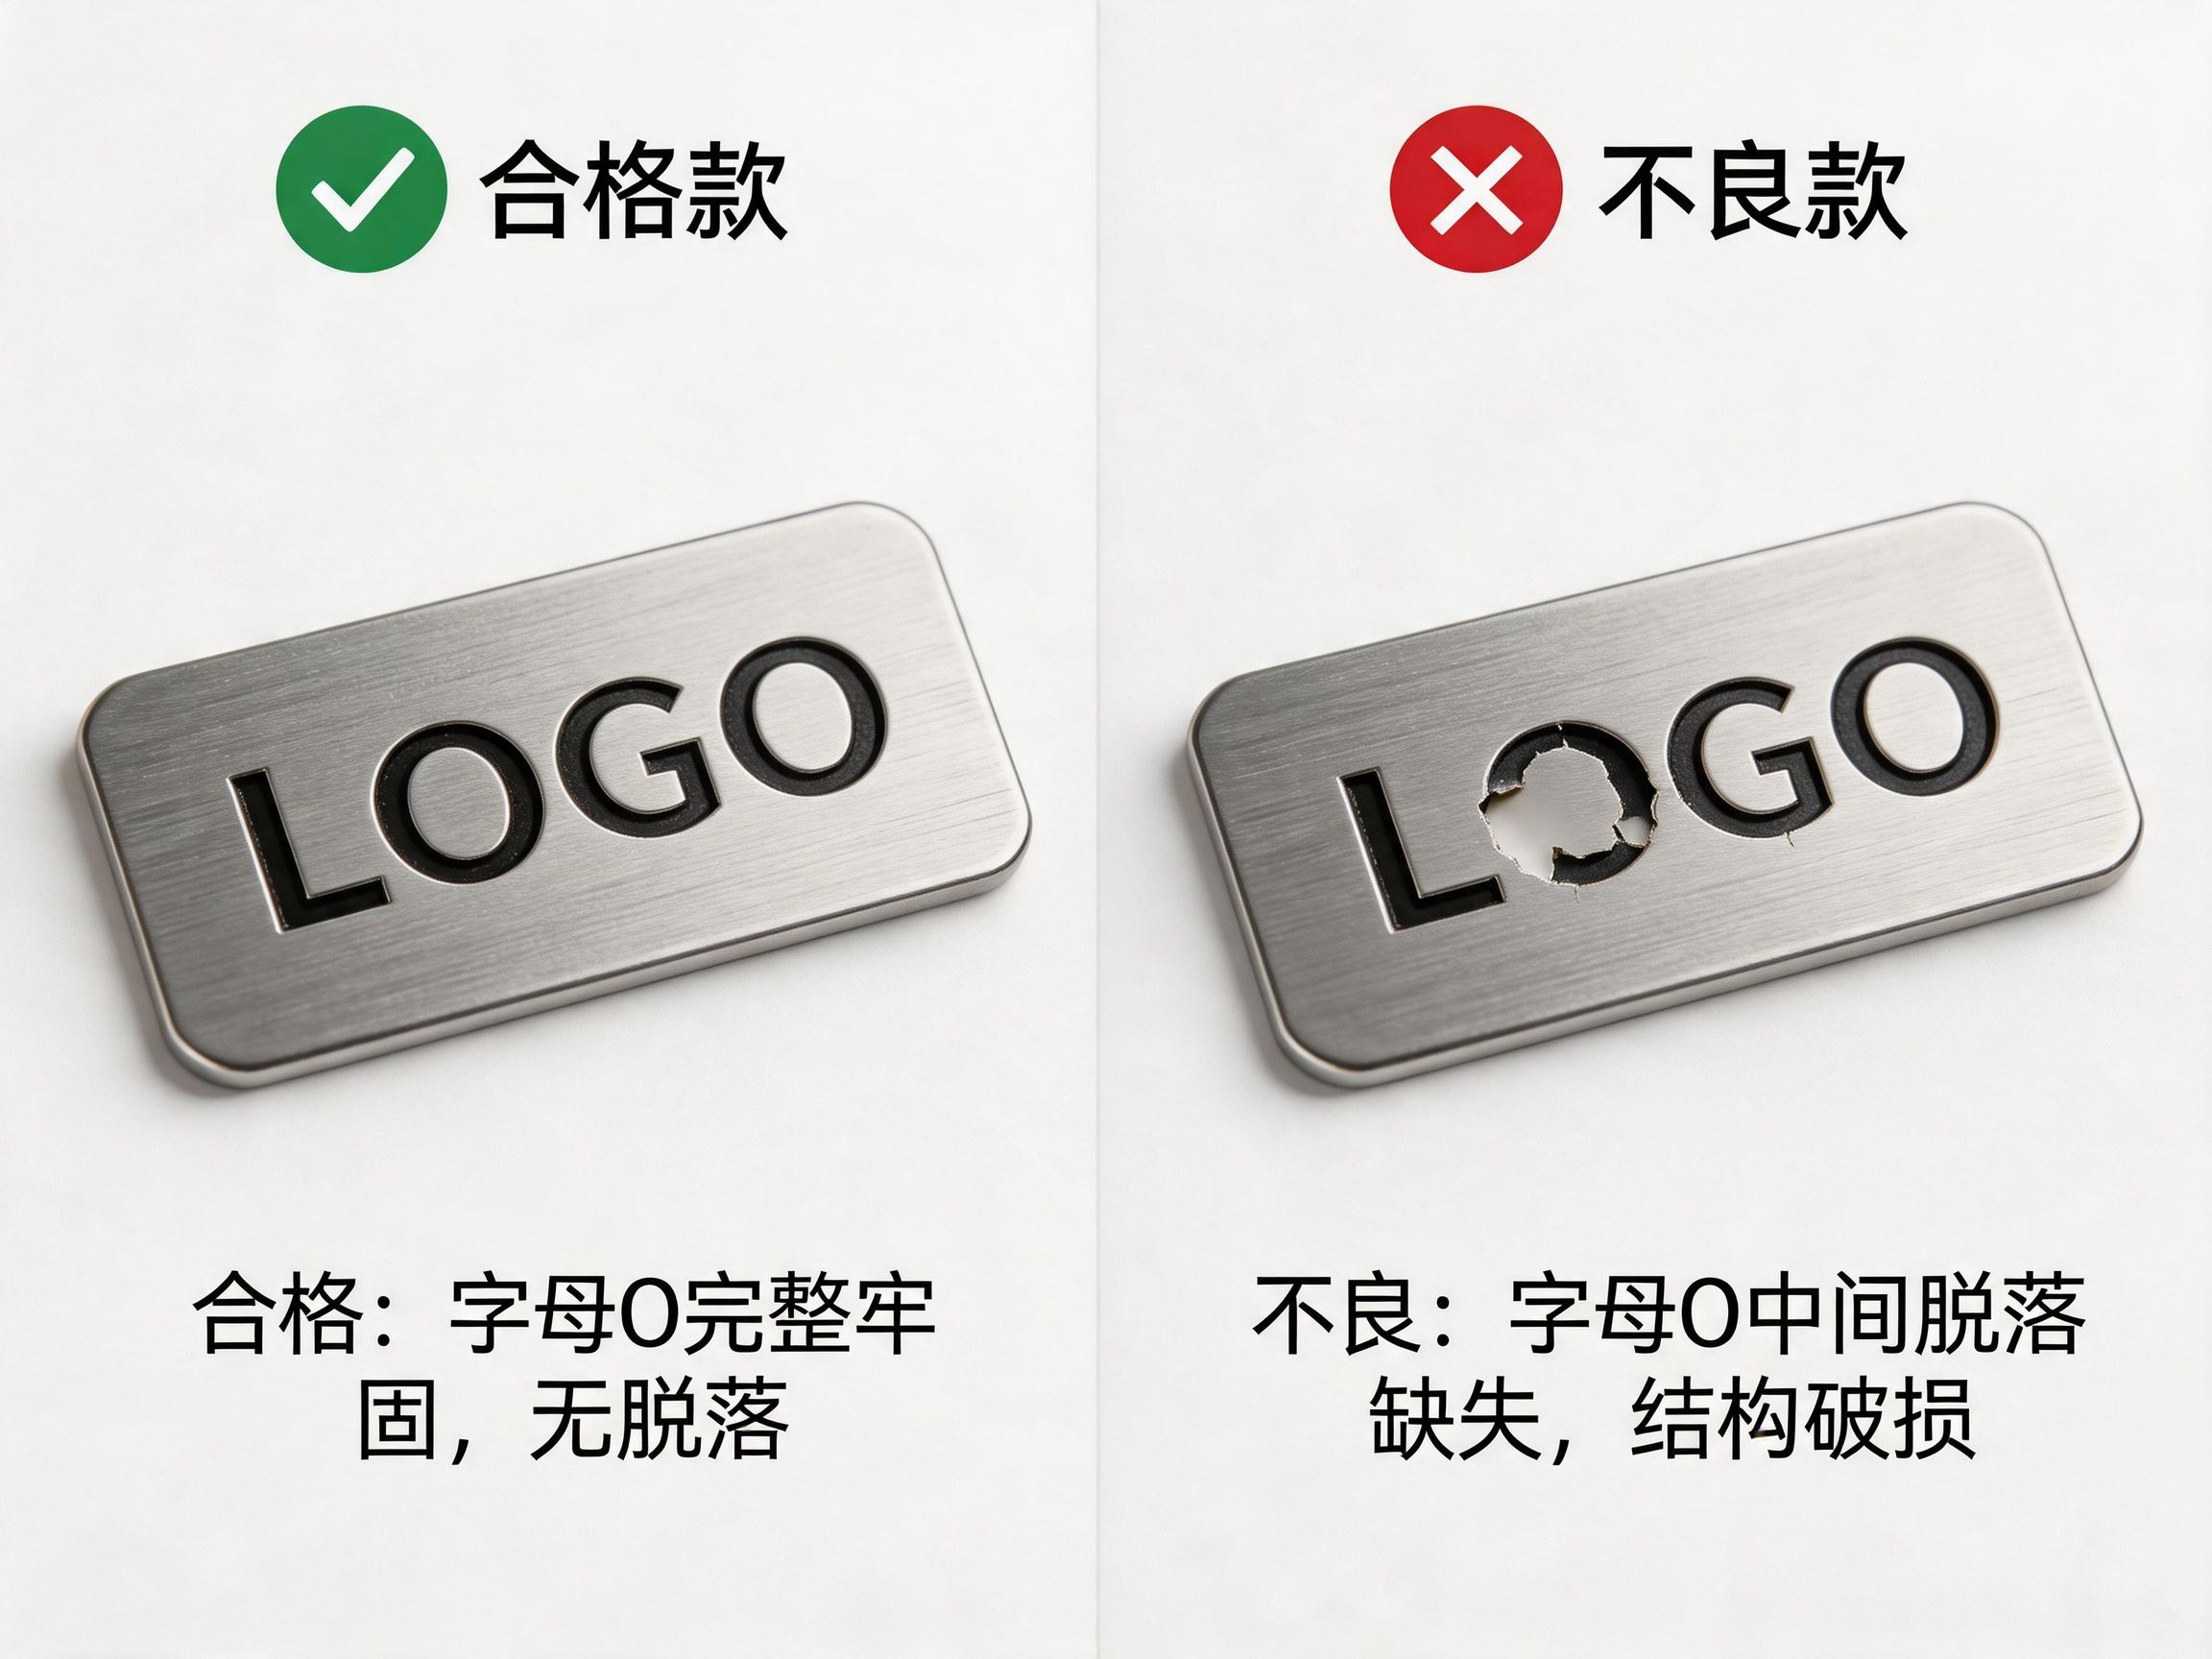
金属成型冲压
金属标牌字母 O 中间脱落
不锈钢标牌冲压后 O 中间的圆片掉落。设计时未做连接桥导致。
正确做法
图形必须全部连接
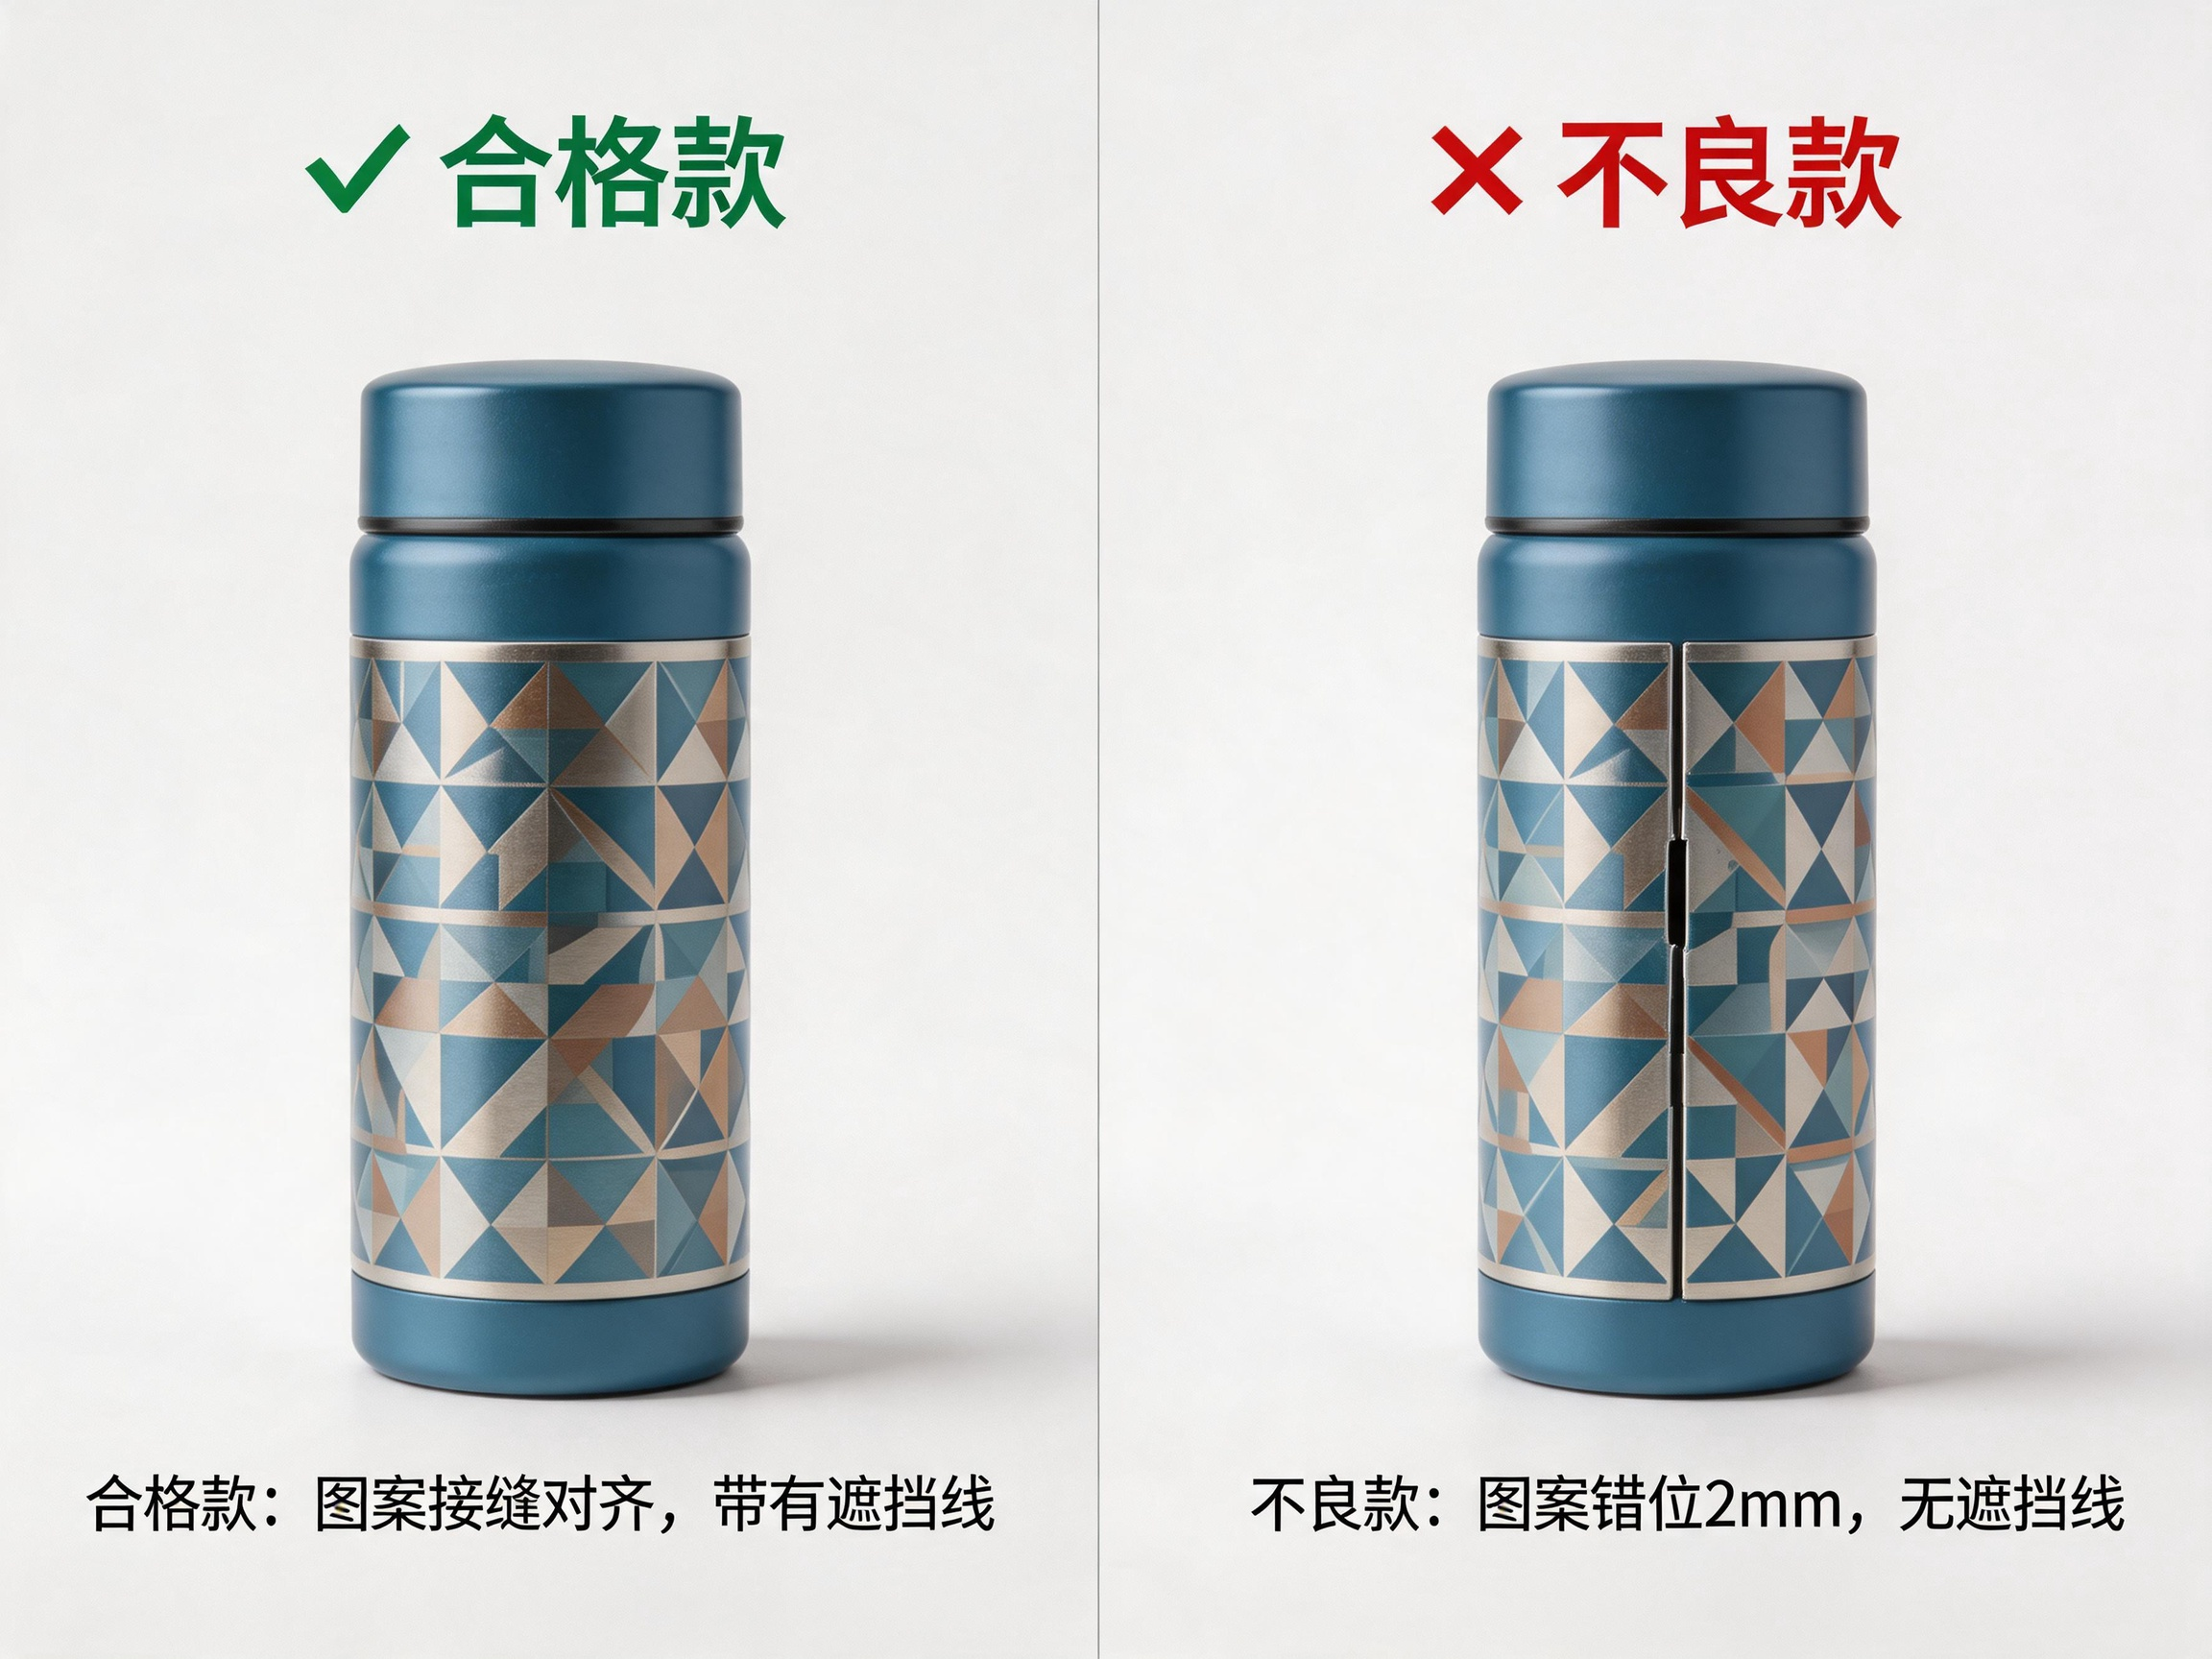
金属成型印刷
保温杯图案未接缝 → 错位
304 不锈钢杯环绕一圈的图案首尾错位 2mm。未计算杯身周长也未设计遮挡线。
正确做法
杯身图案接缝需周长精确或加遮挡线
金属成型拉伸
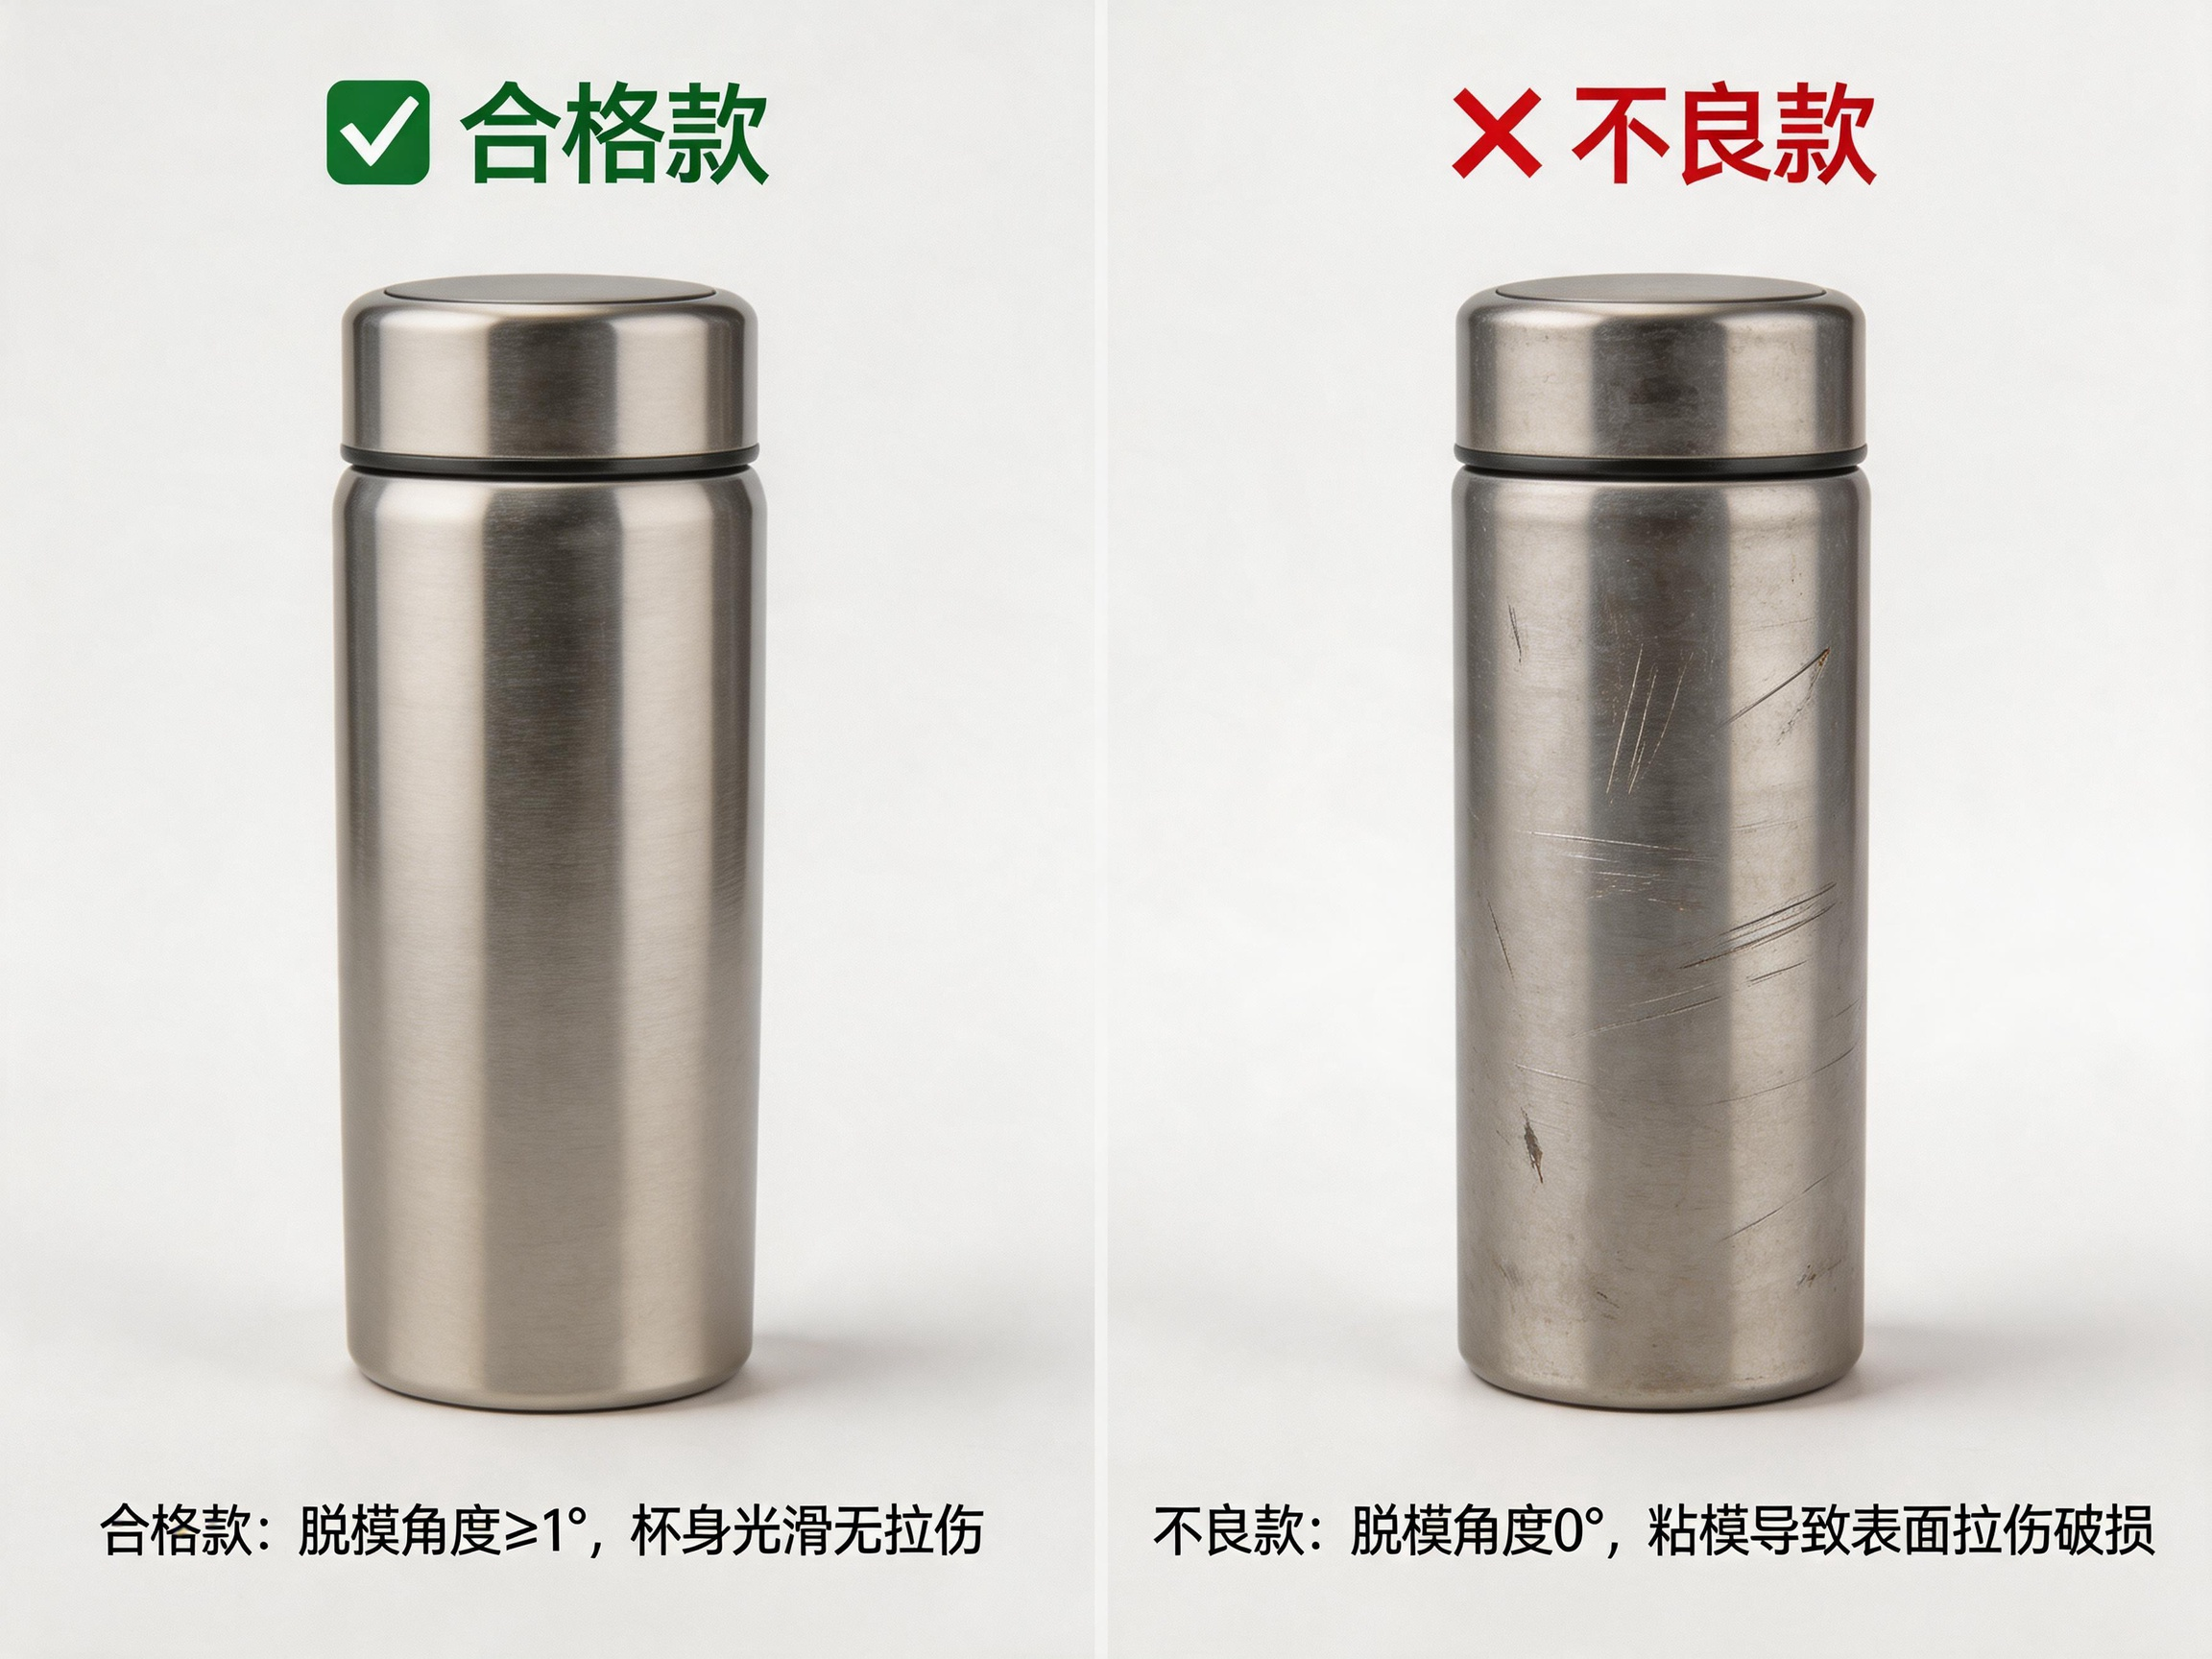
保温杯脱模角度 0° → 粘模拉伤
不锈钢保温杯脱模角度 0°导致粘模,杯身拉伤严重。需≥1°斜度。
正确做法
脱模角度≥1°
金属成型烤漆
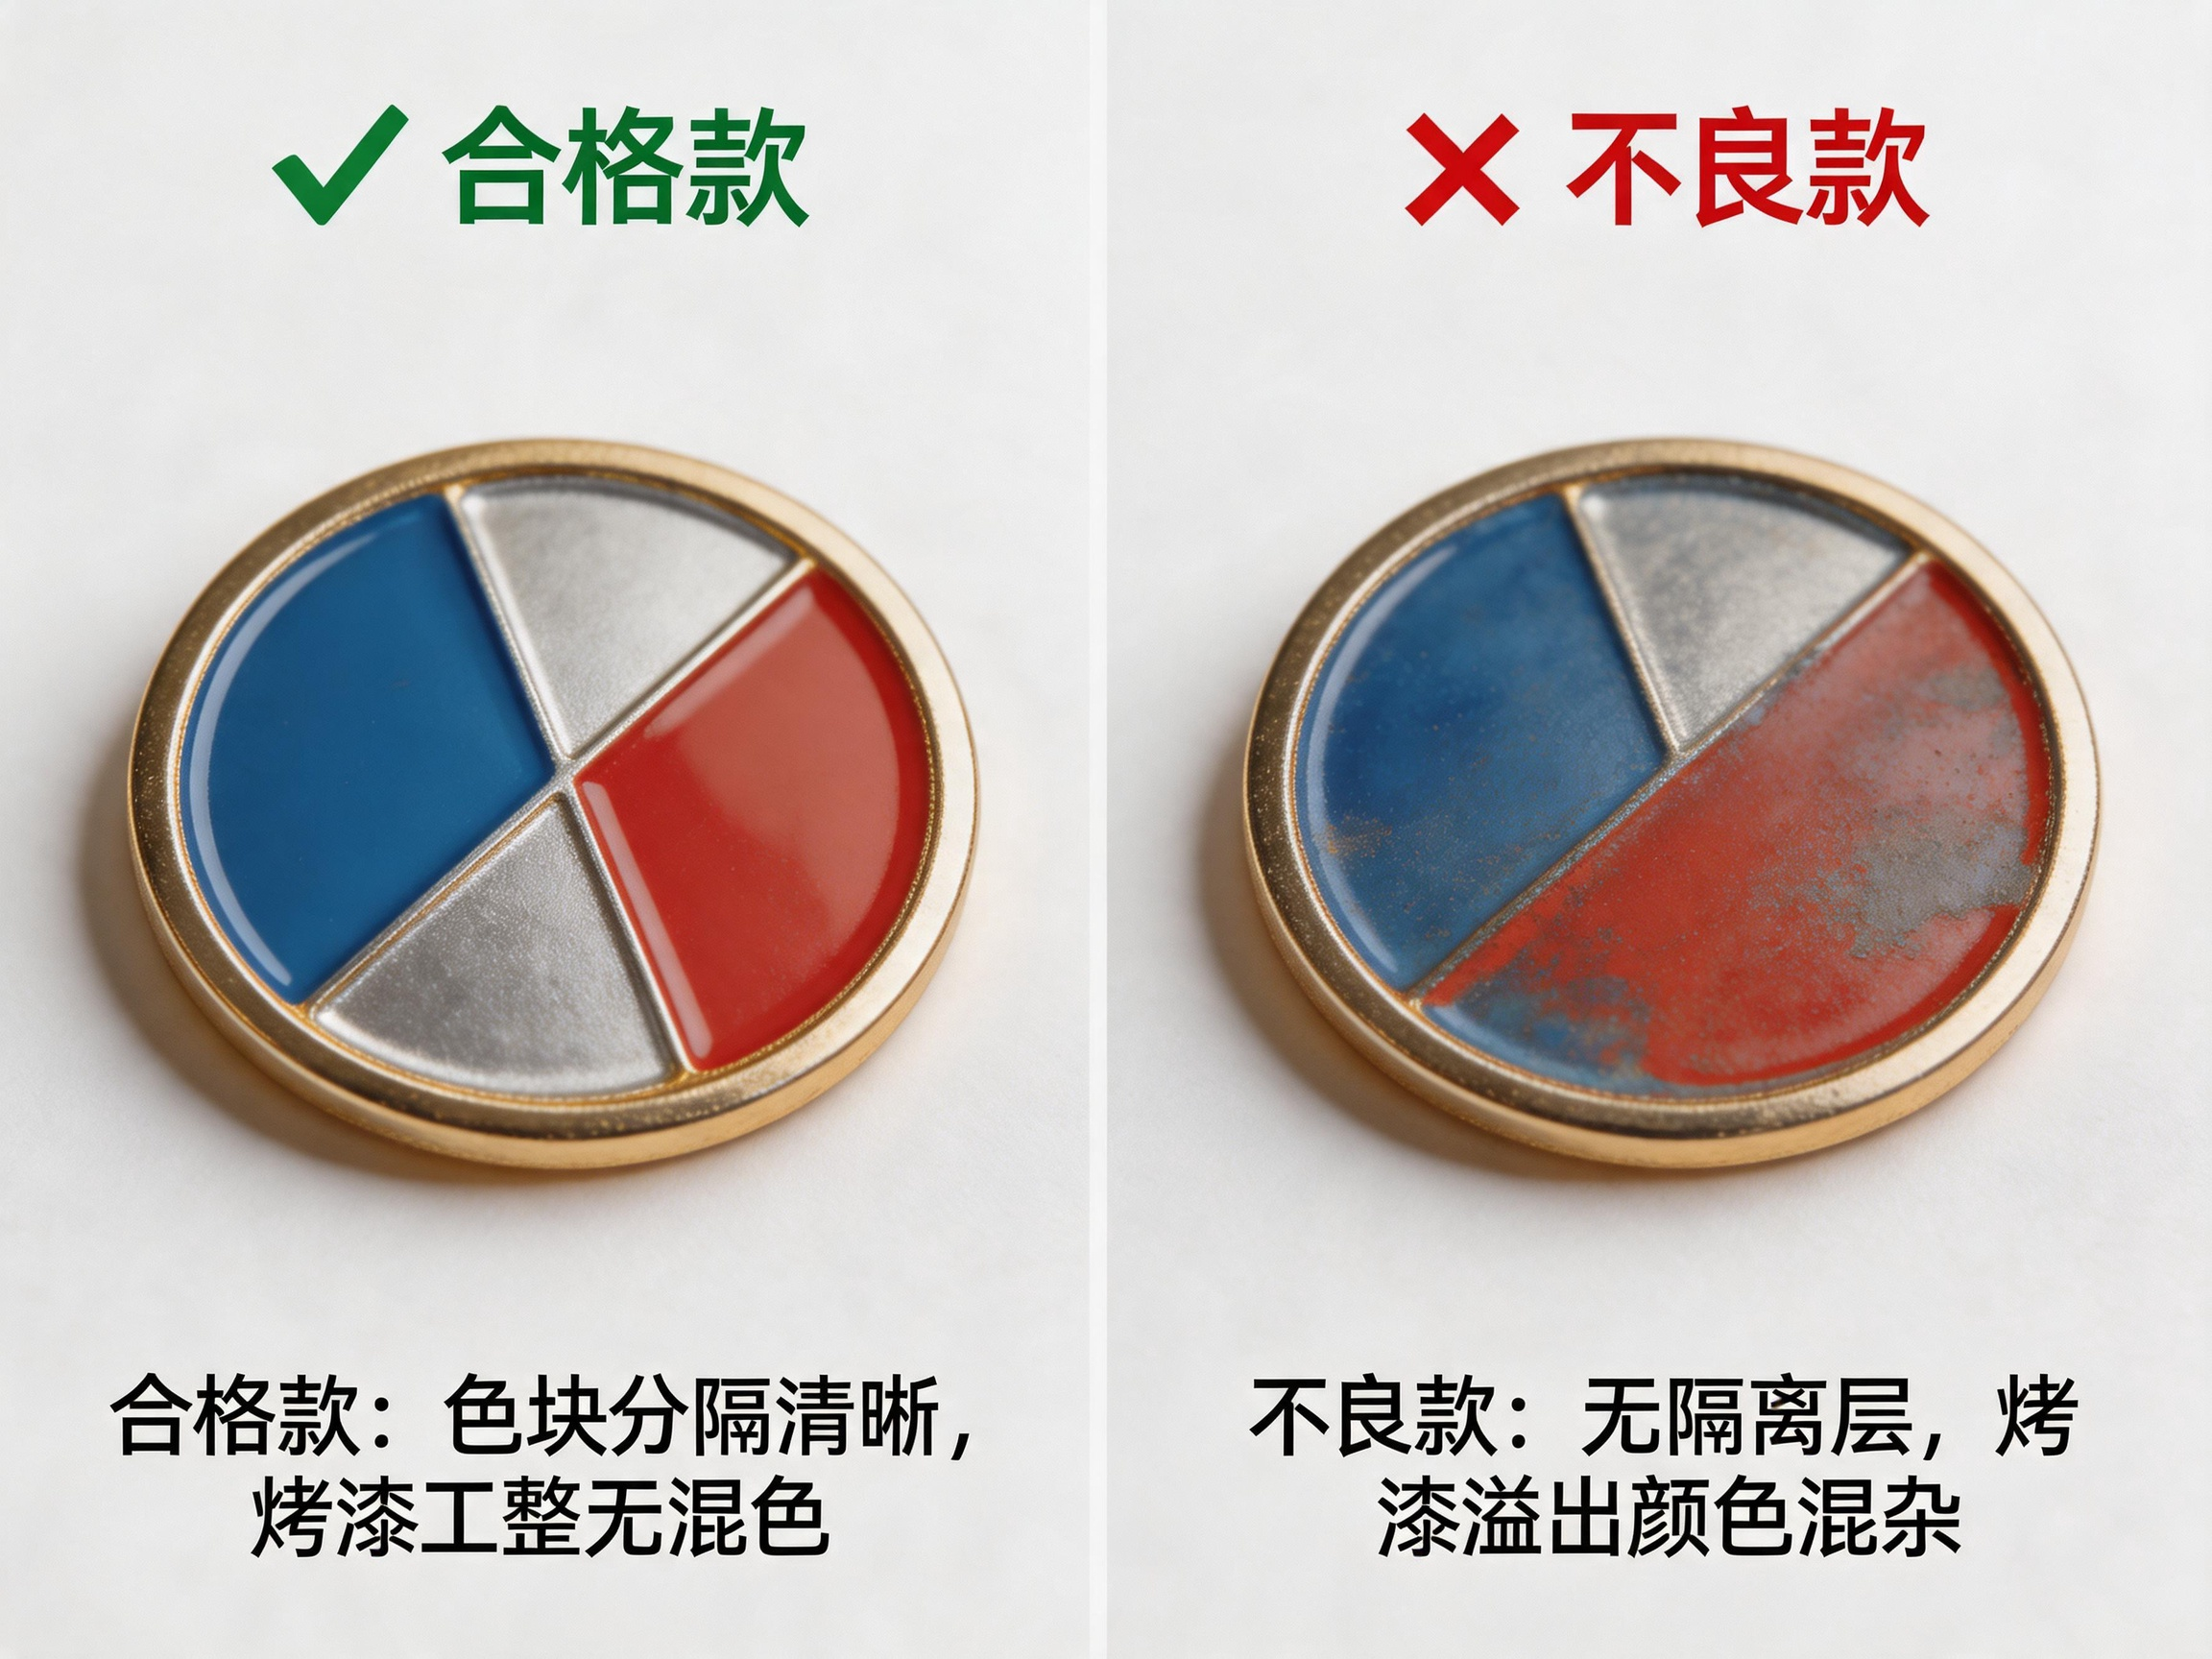
徽章无色块隔离 → 烤漆溢出
锌合金徽章不同色块之间无凸起分隔,烤漆溢出混色。需高≥0.2mm 分隔线。
正确做法
色块间有凸起金属线条隔离
金属成型装配
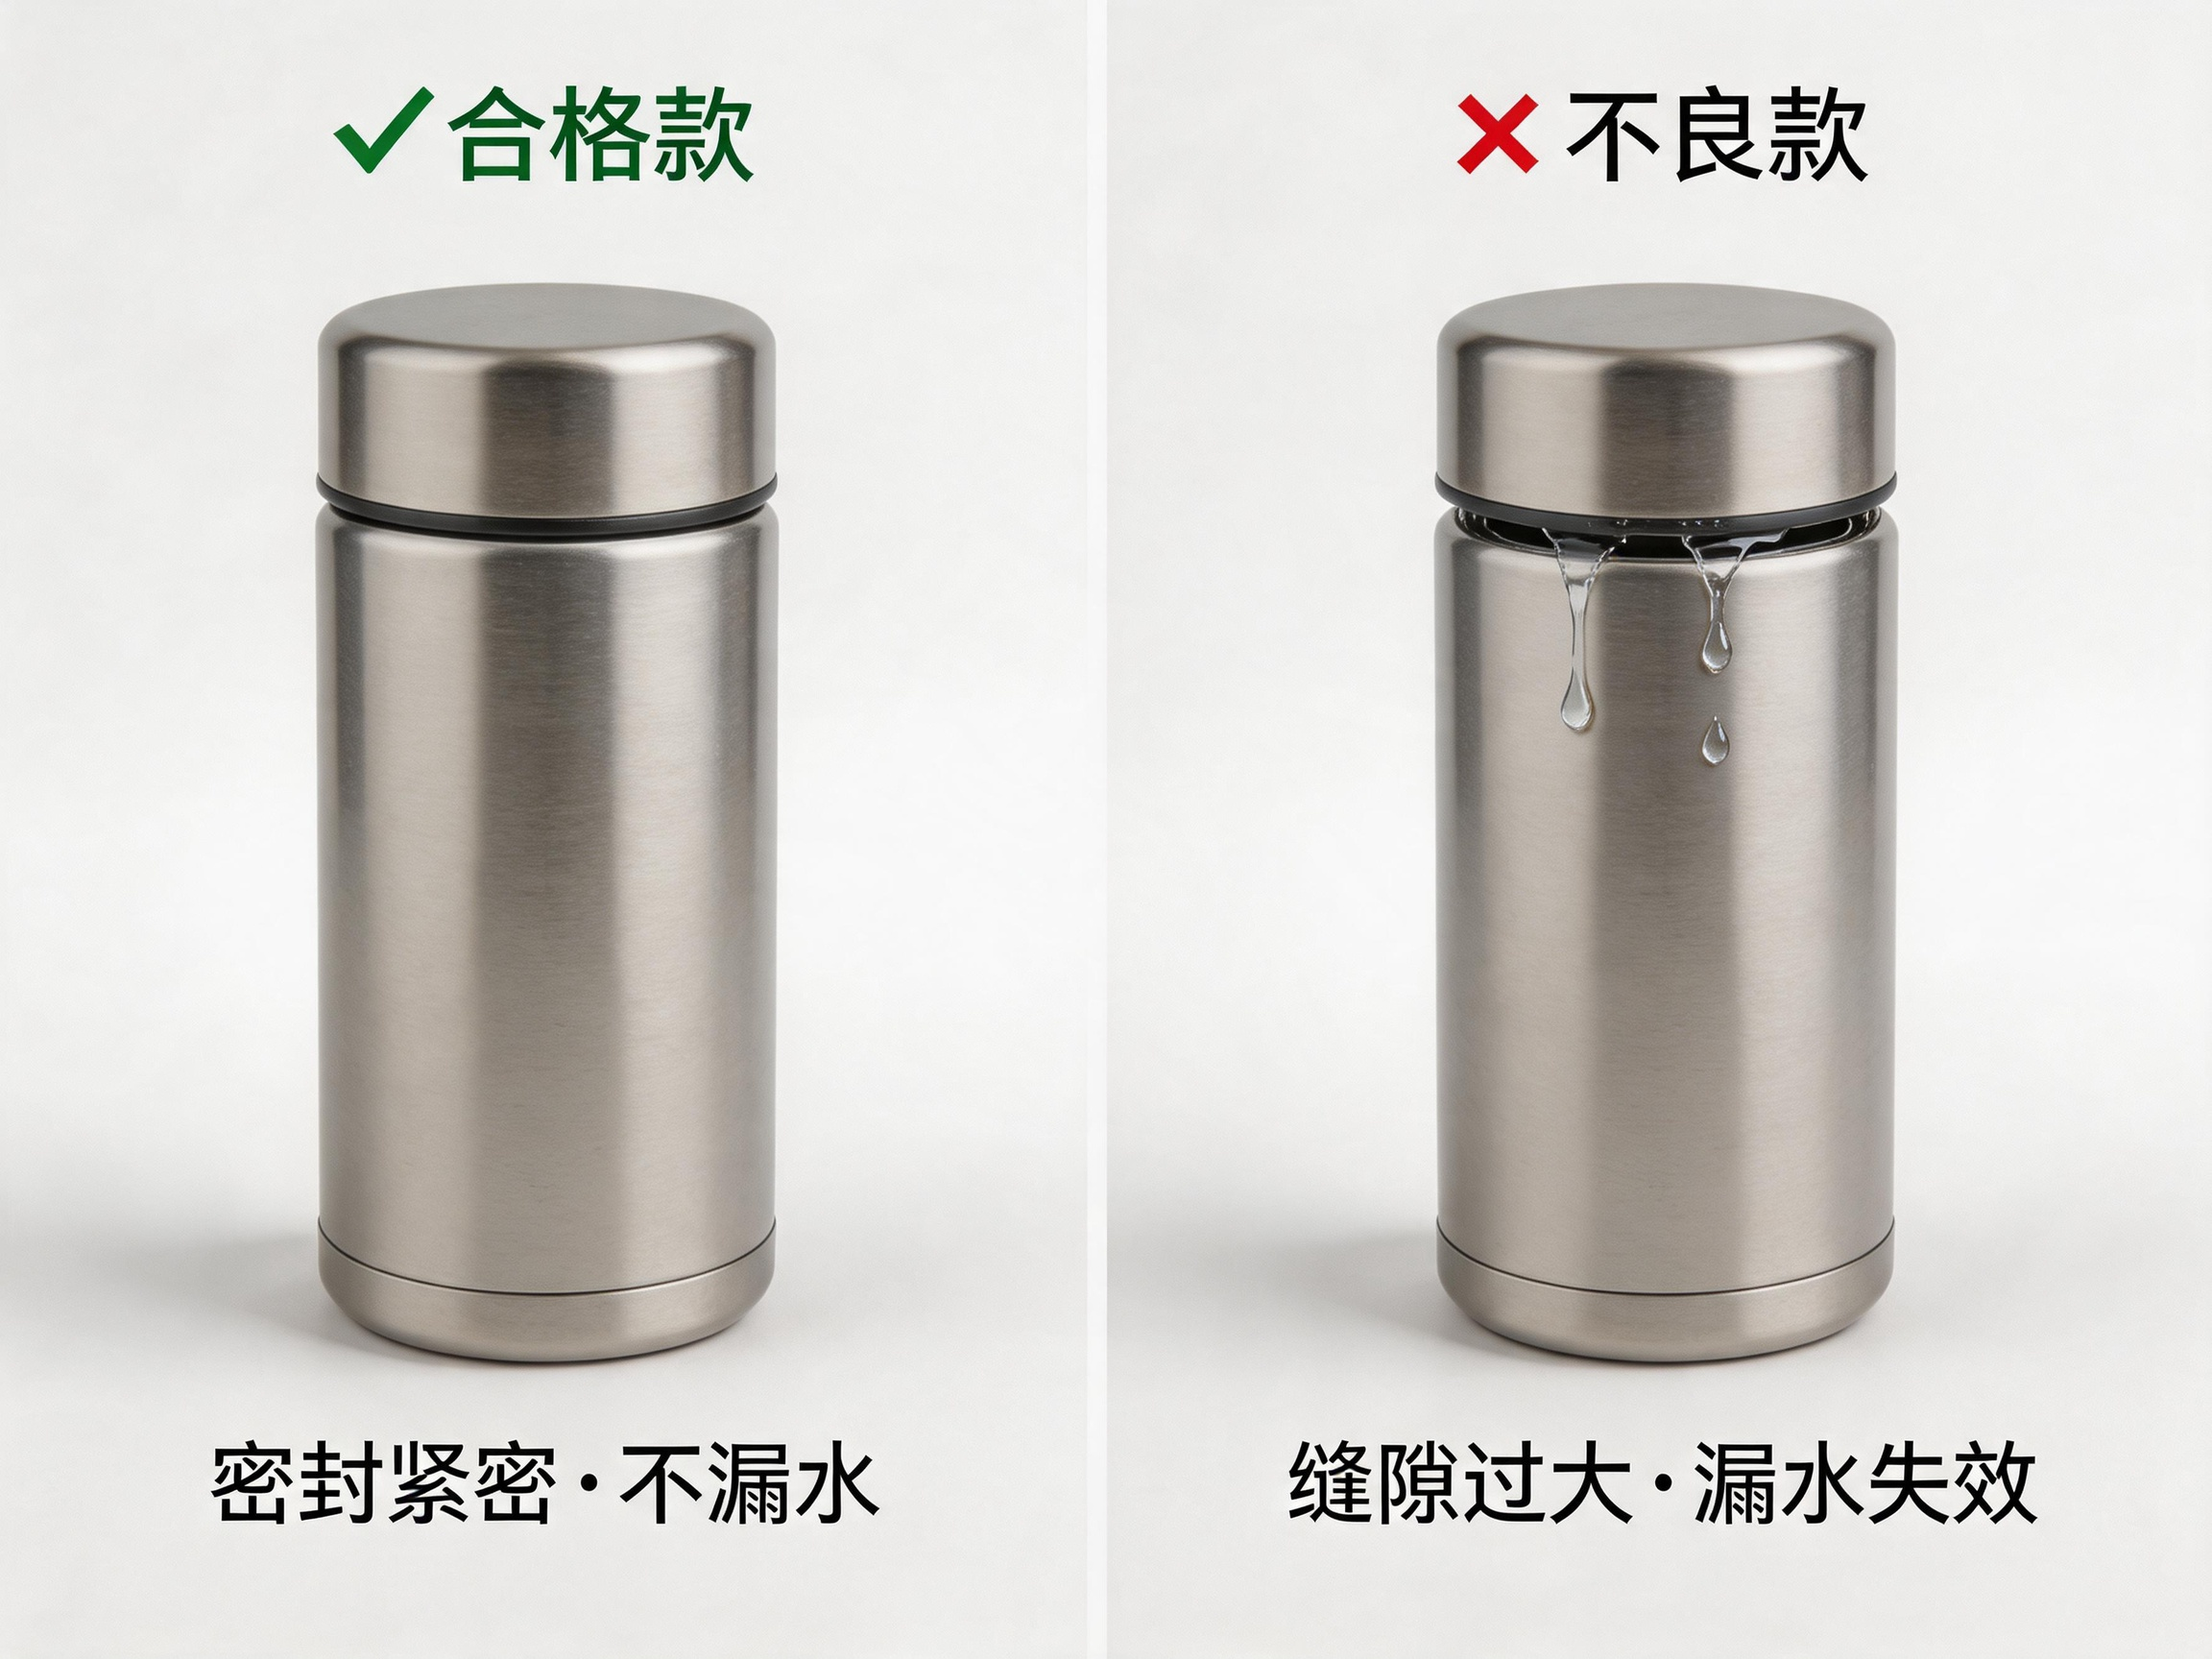
保温杯上盖与下盖组装漏水
保温杯组装后上盖与下盖连接处漏水,热水渗出,无保温效果。原因是密封圈槽设计不合理或密封圈压缩量不足。正确做法:密封圈压缩量控制在 20%-30%;组装后做气密性测试。
正确做法
组装后密封测试无漏水
金属成型烫印
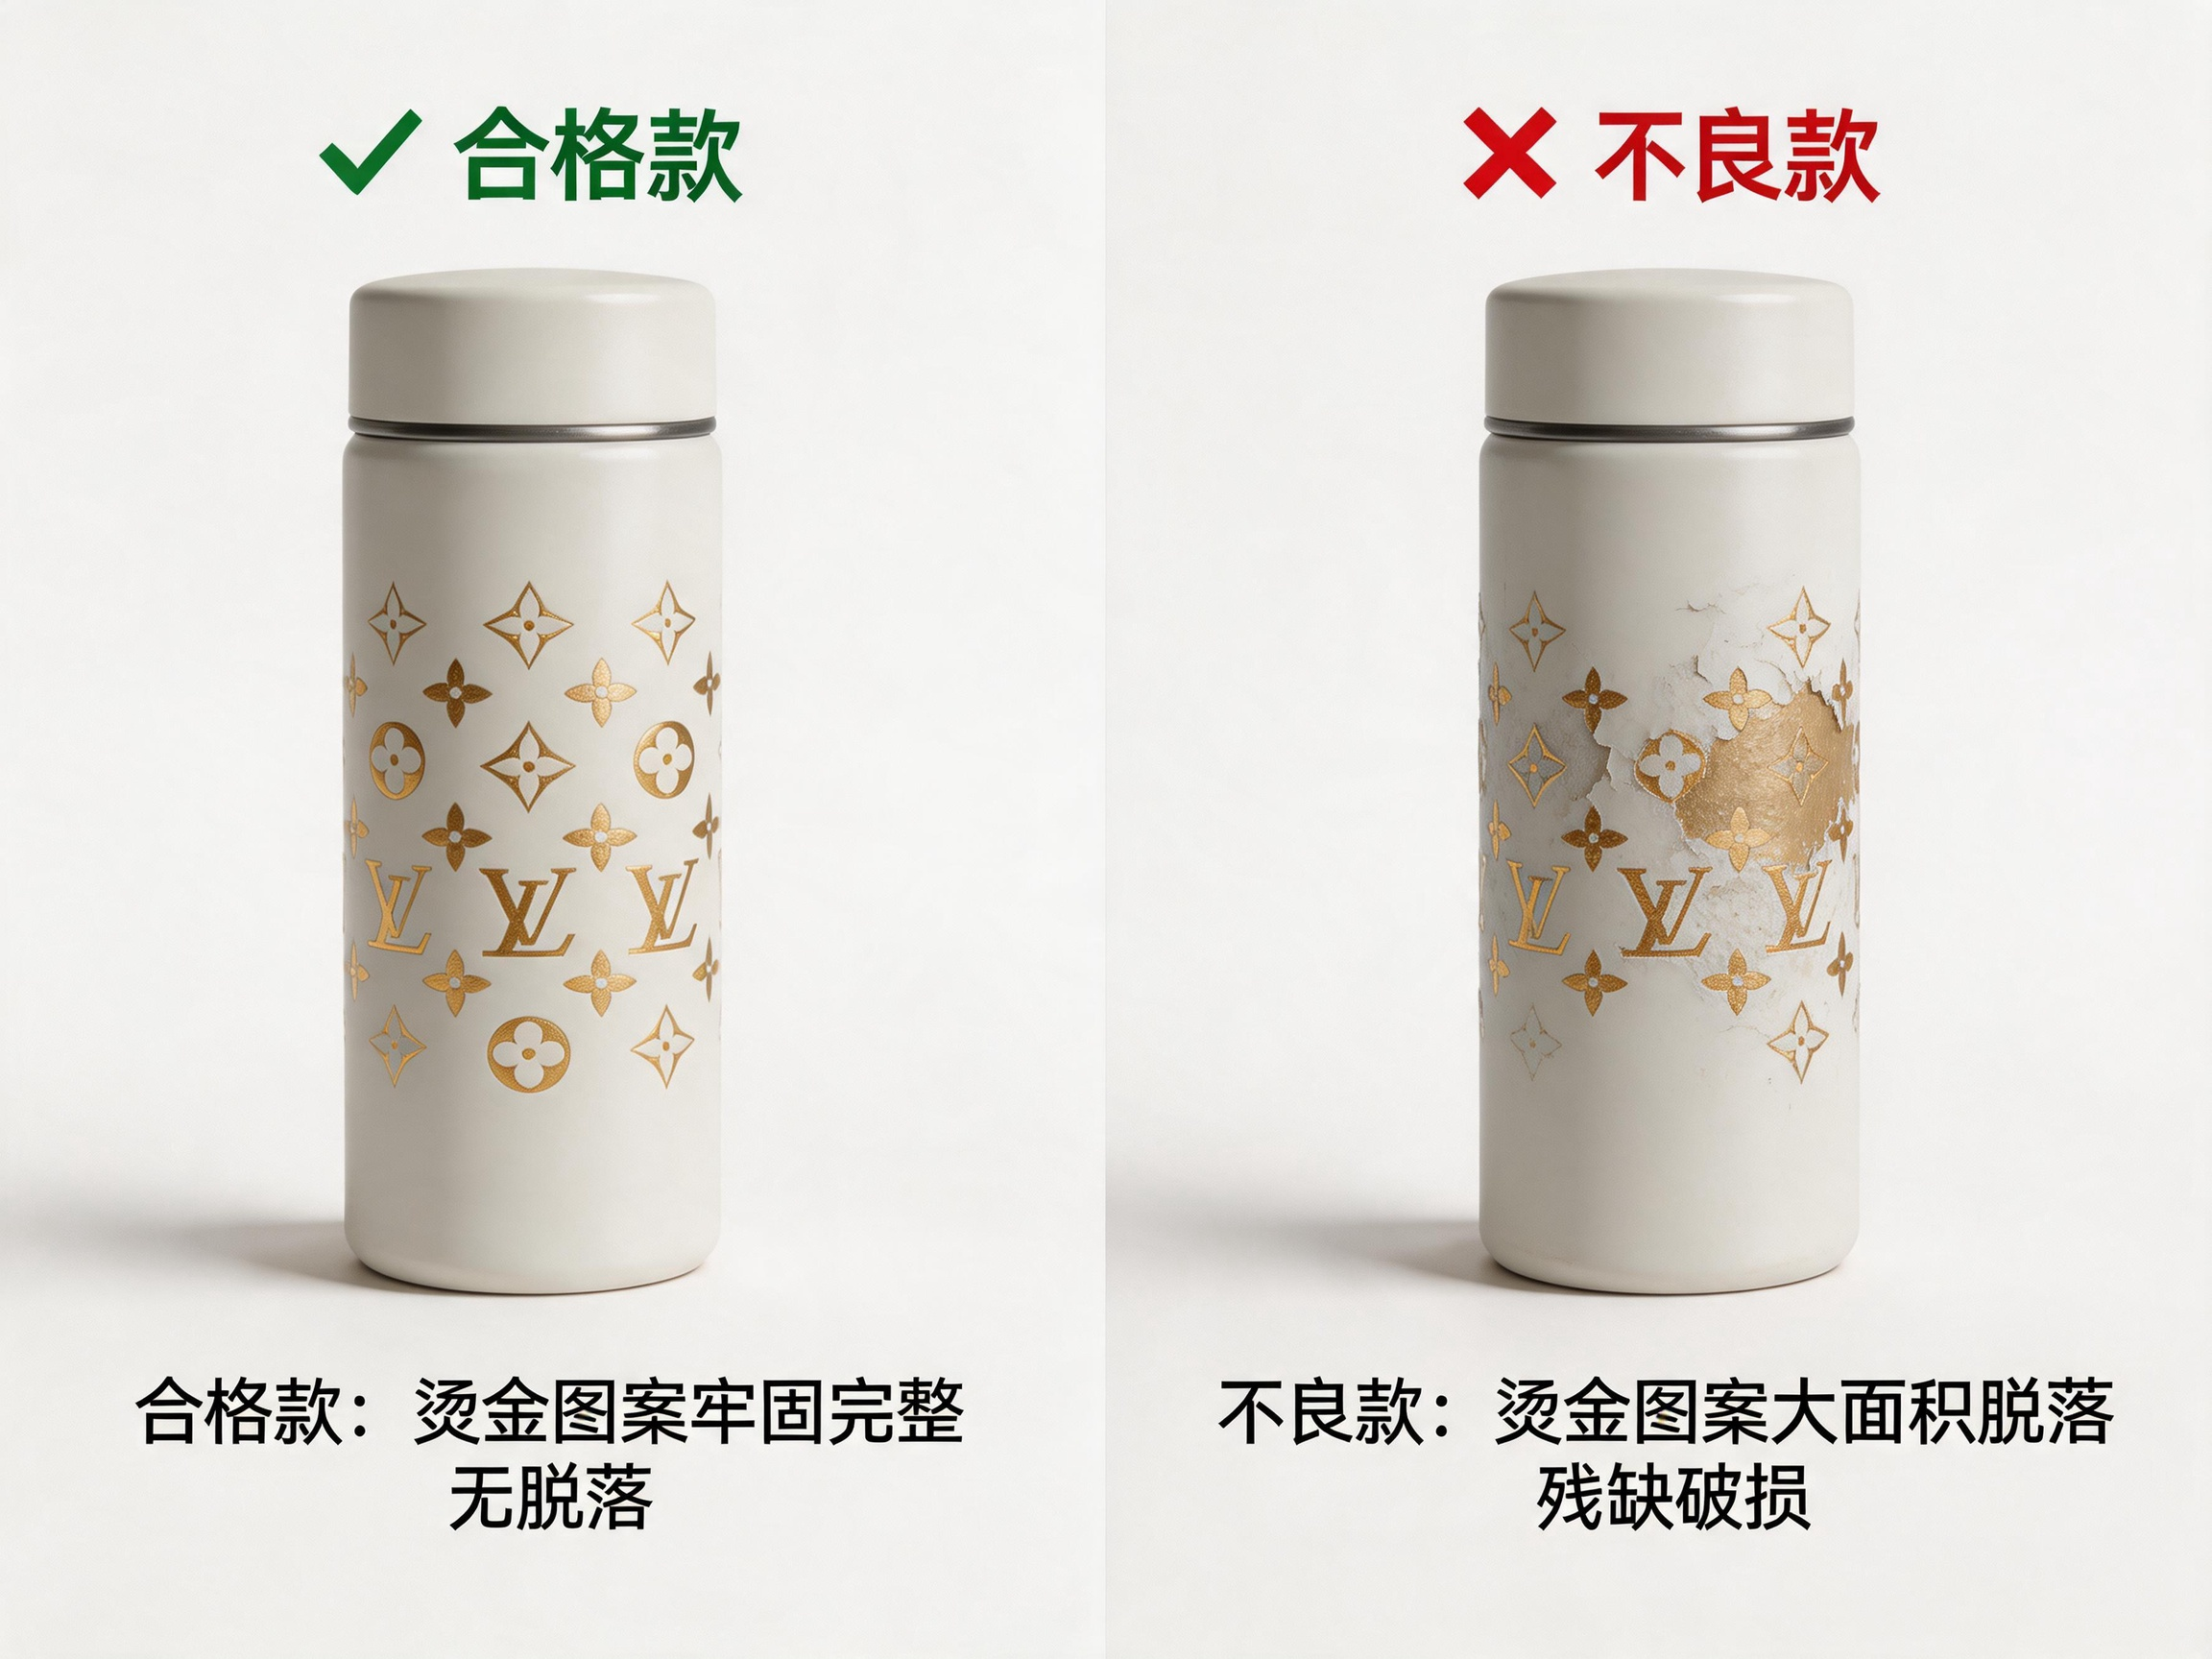
保温杯烫金大面积脱落
杯身大面积烫金,使用后烫金层成片脱落,客户投诉。正确做法:烫金/烫蓝仅限小面积 Logo 点缀,避免大面积使用。
正确做法
小面积点缀
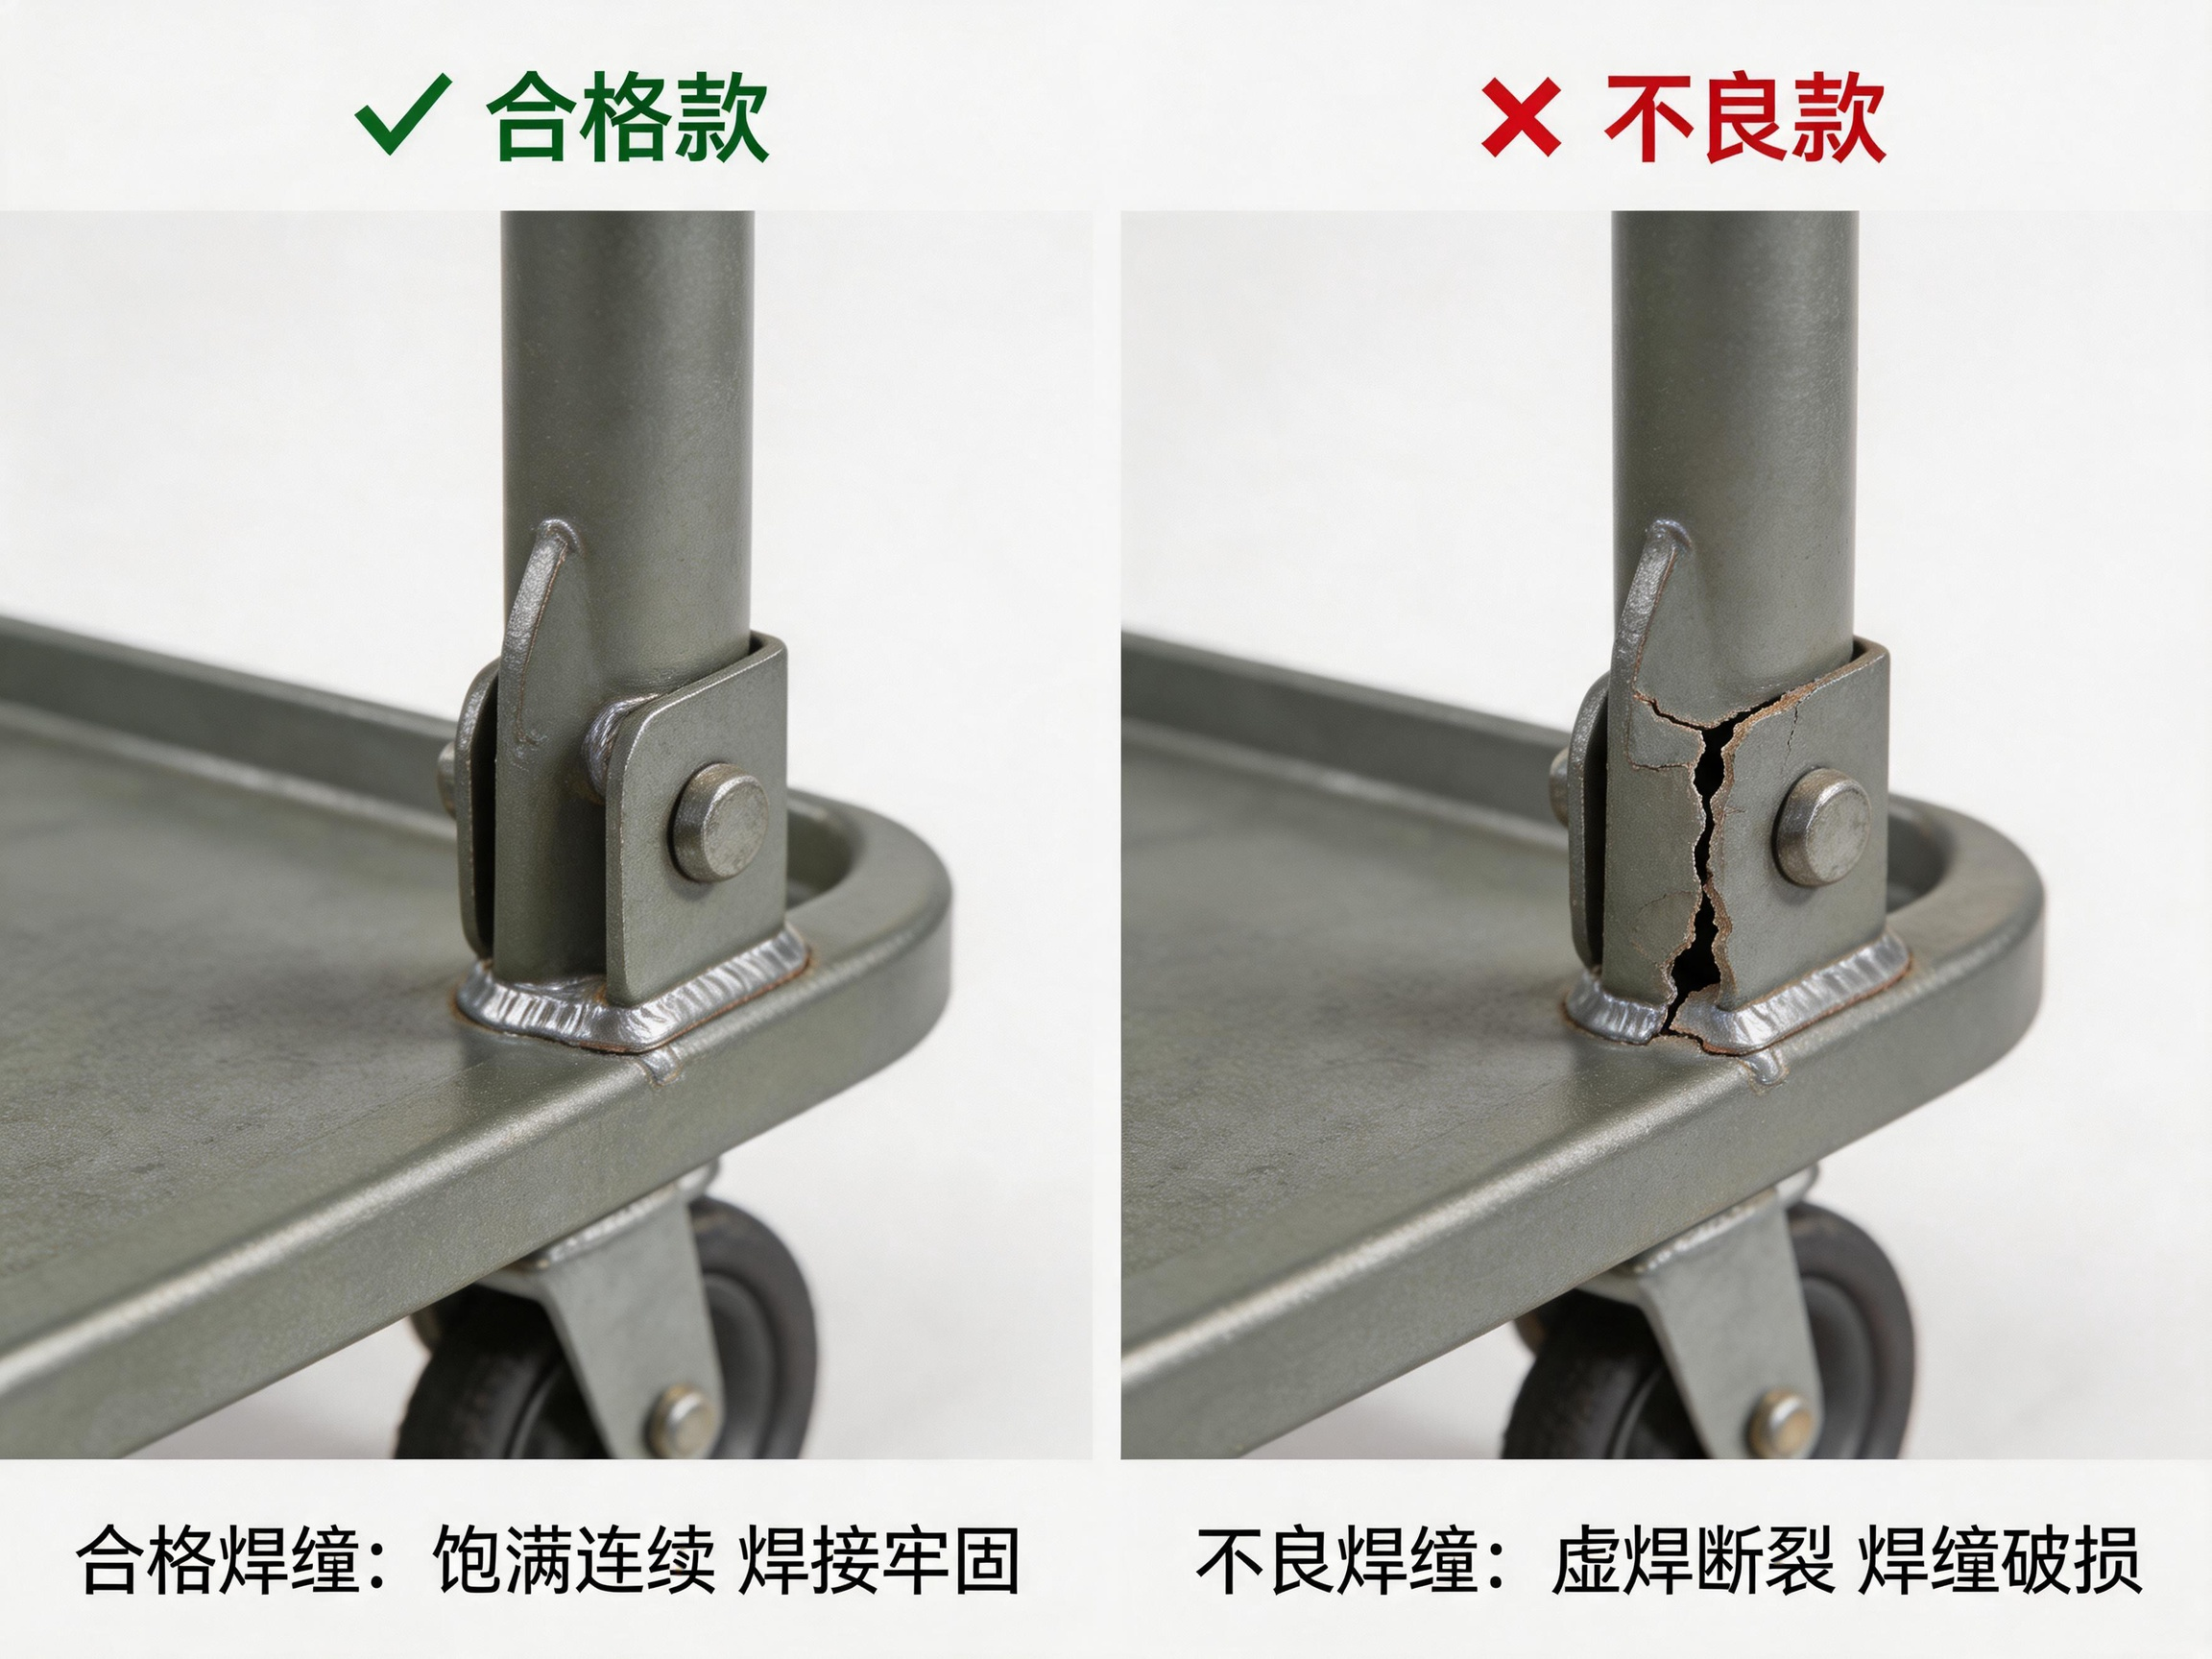
金属成型焊接
小推车铁件虚焊断裂
户外小推车焊接点虚焊,使用中焊点开裂,结构失效。正确做法:满焊工艺,焊接后做敲击测试。
正确做法
满焊无虚焊
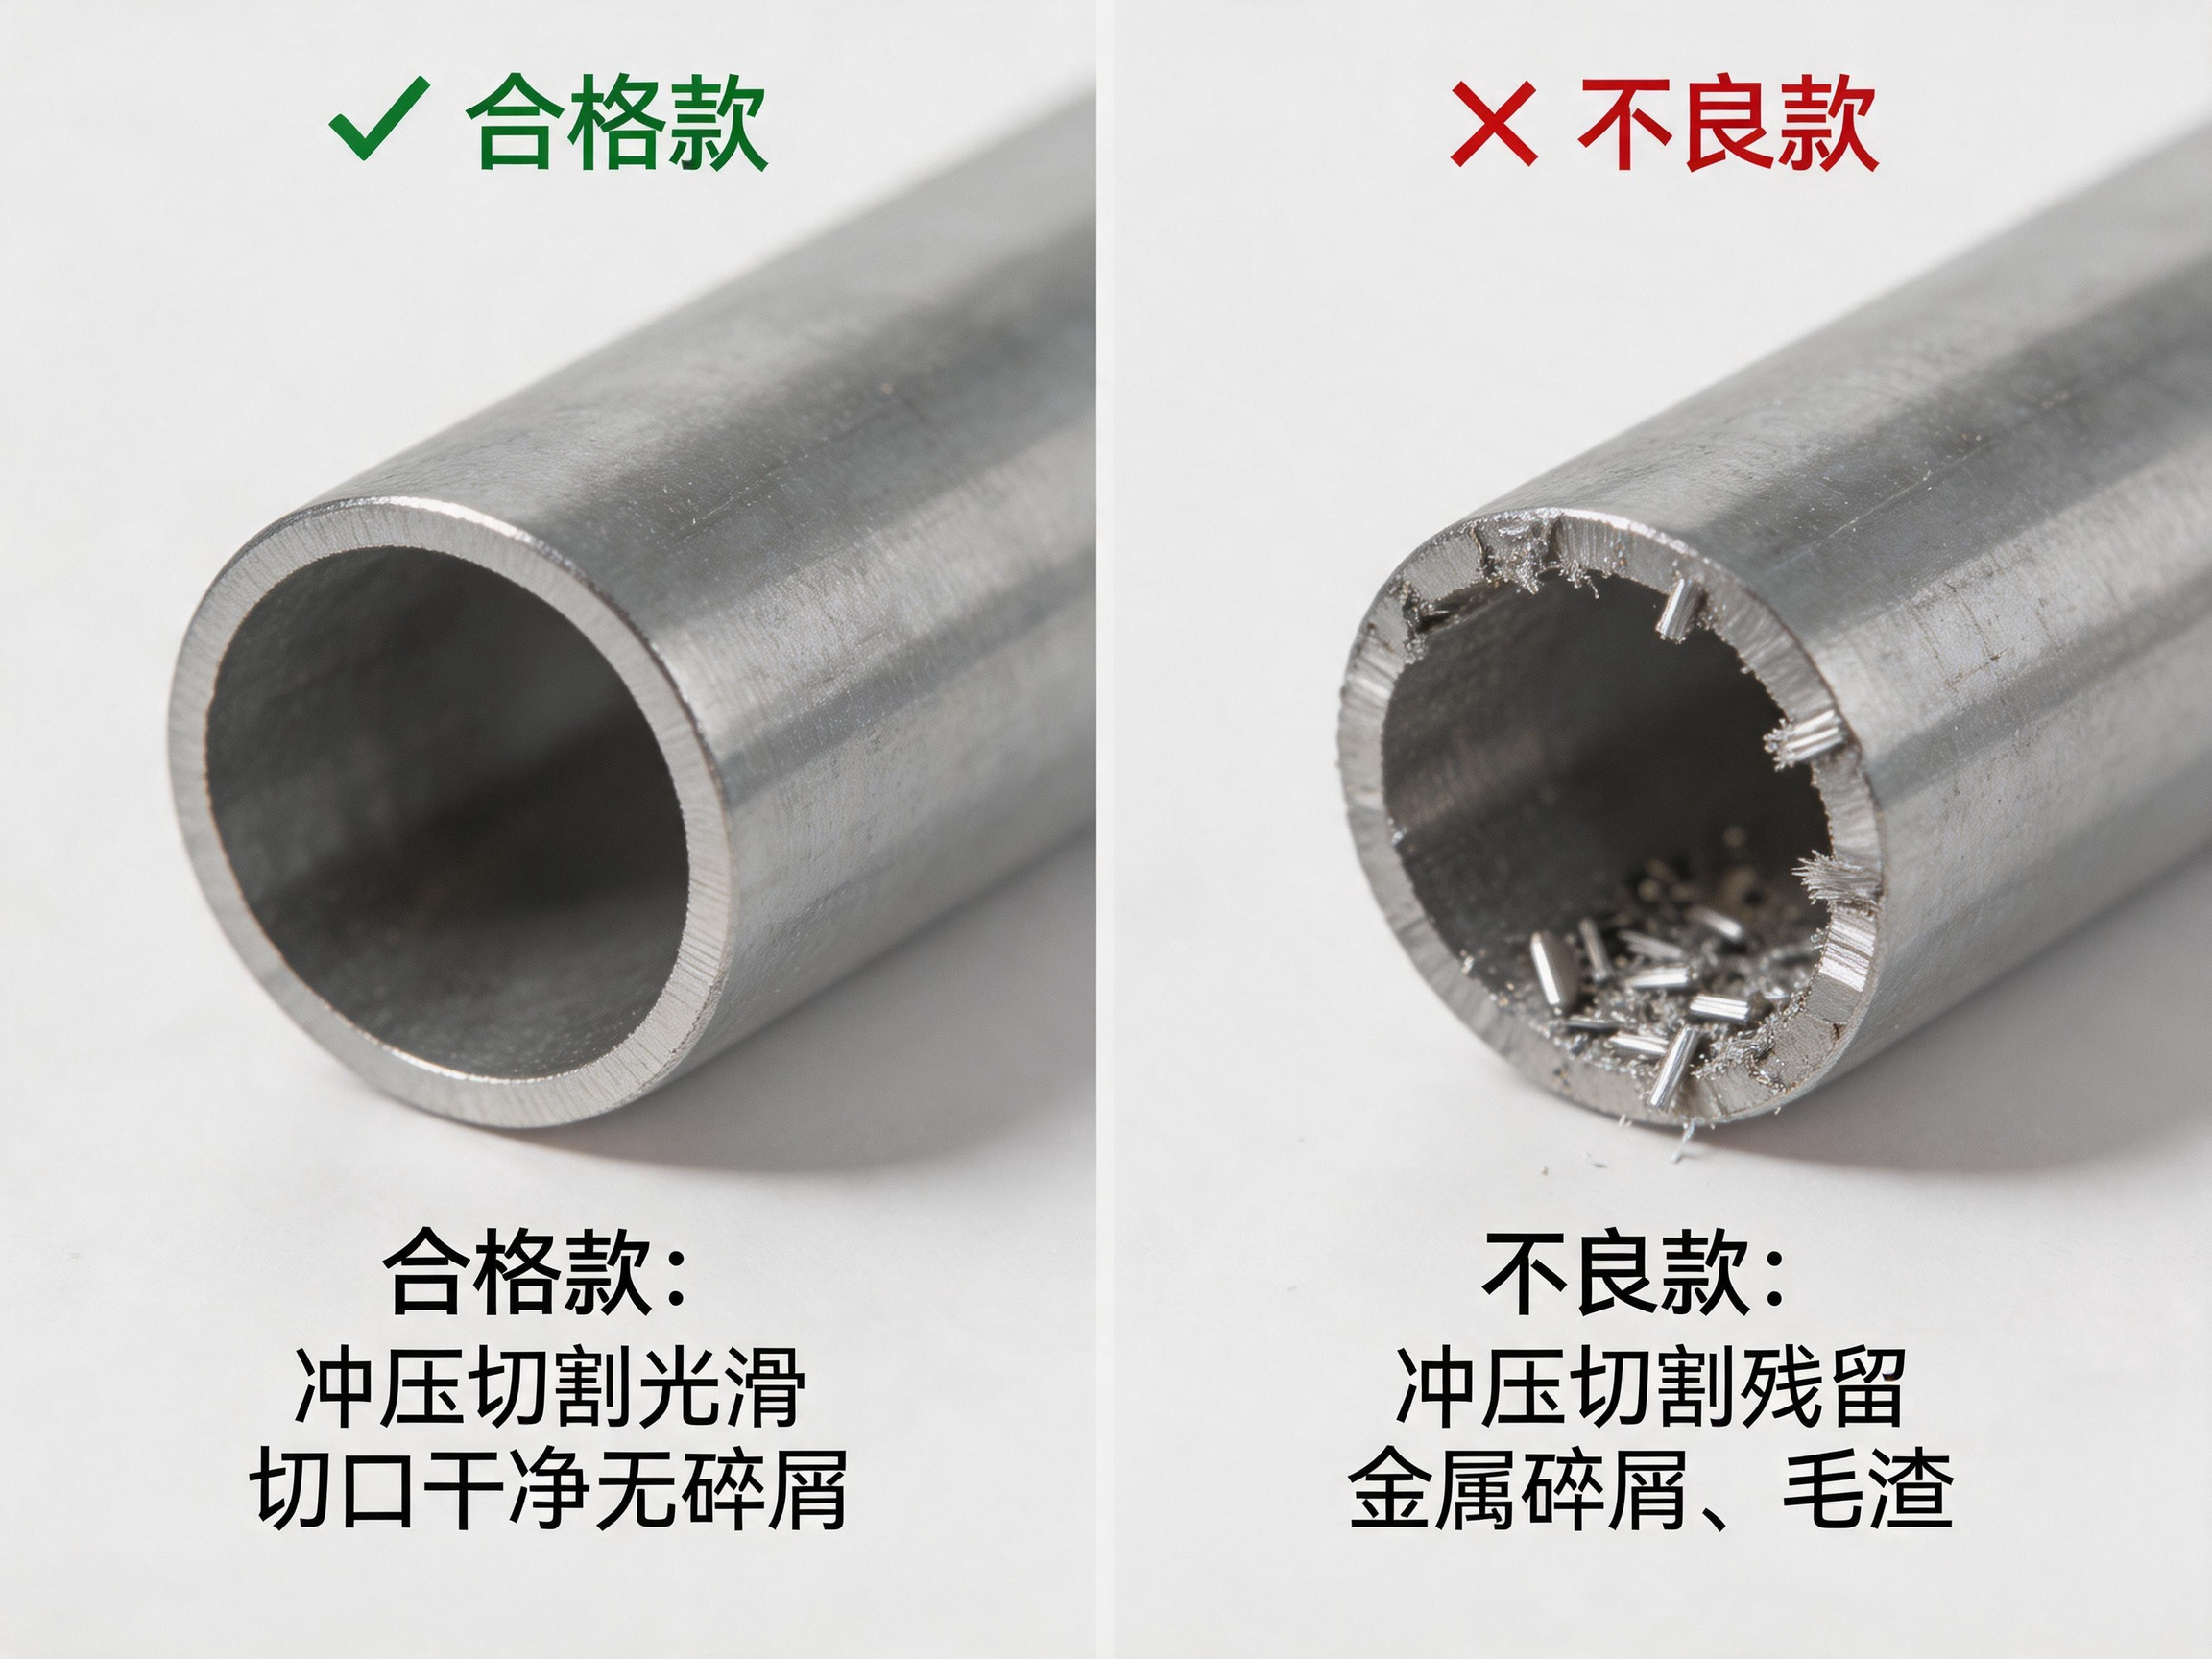
金属成型切割
铁管冲压切割残留碎屑
铁管采用冲压切割,管内残留铁屑,运输中晃动异响,客户投诉。正确做法:采用激光切割,切割后清理管内碎屑。
正确做法
激光切割
💡 点击图片可放大查看细节。每个案例都来自真实生产中的失败教训。